名称:河南省永丰模具有限公司
联系人:赵经理
销售经理:18337377787
采购经理:0373-7022565
电话:0373-5433888
传真:0373-5433868
手机:18337377787
邮箱:info@nagatoyo.com
阿里店铺:https://nagatoyo.1688.com
地址:新乡市宏力大道西贾桥工业区12号
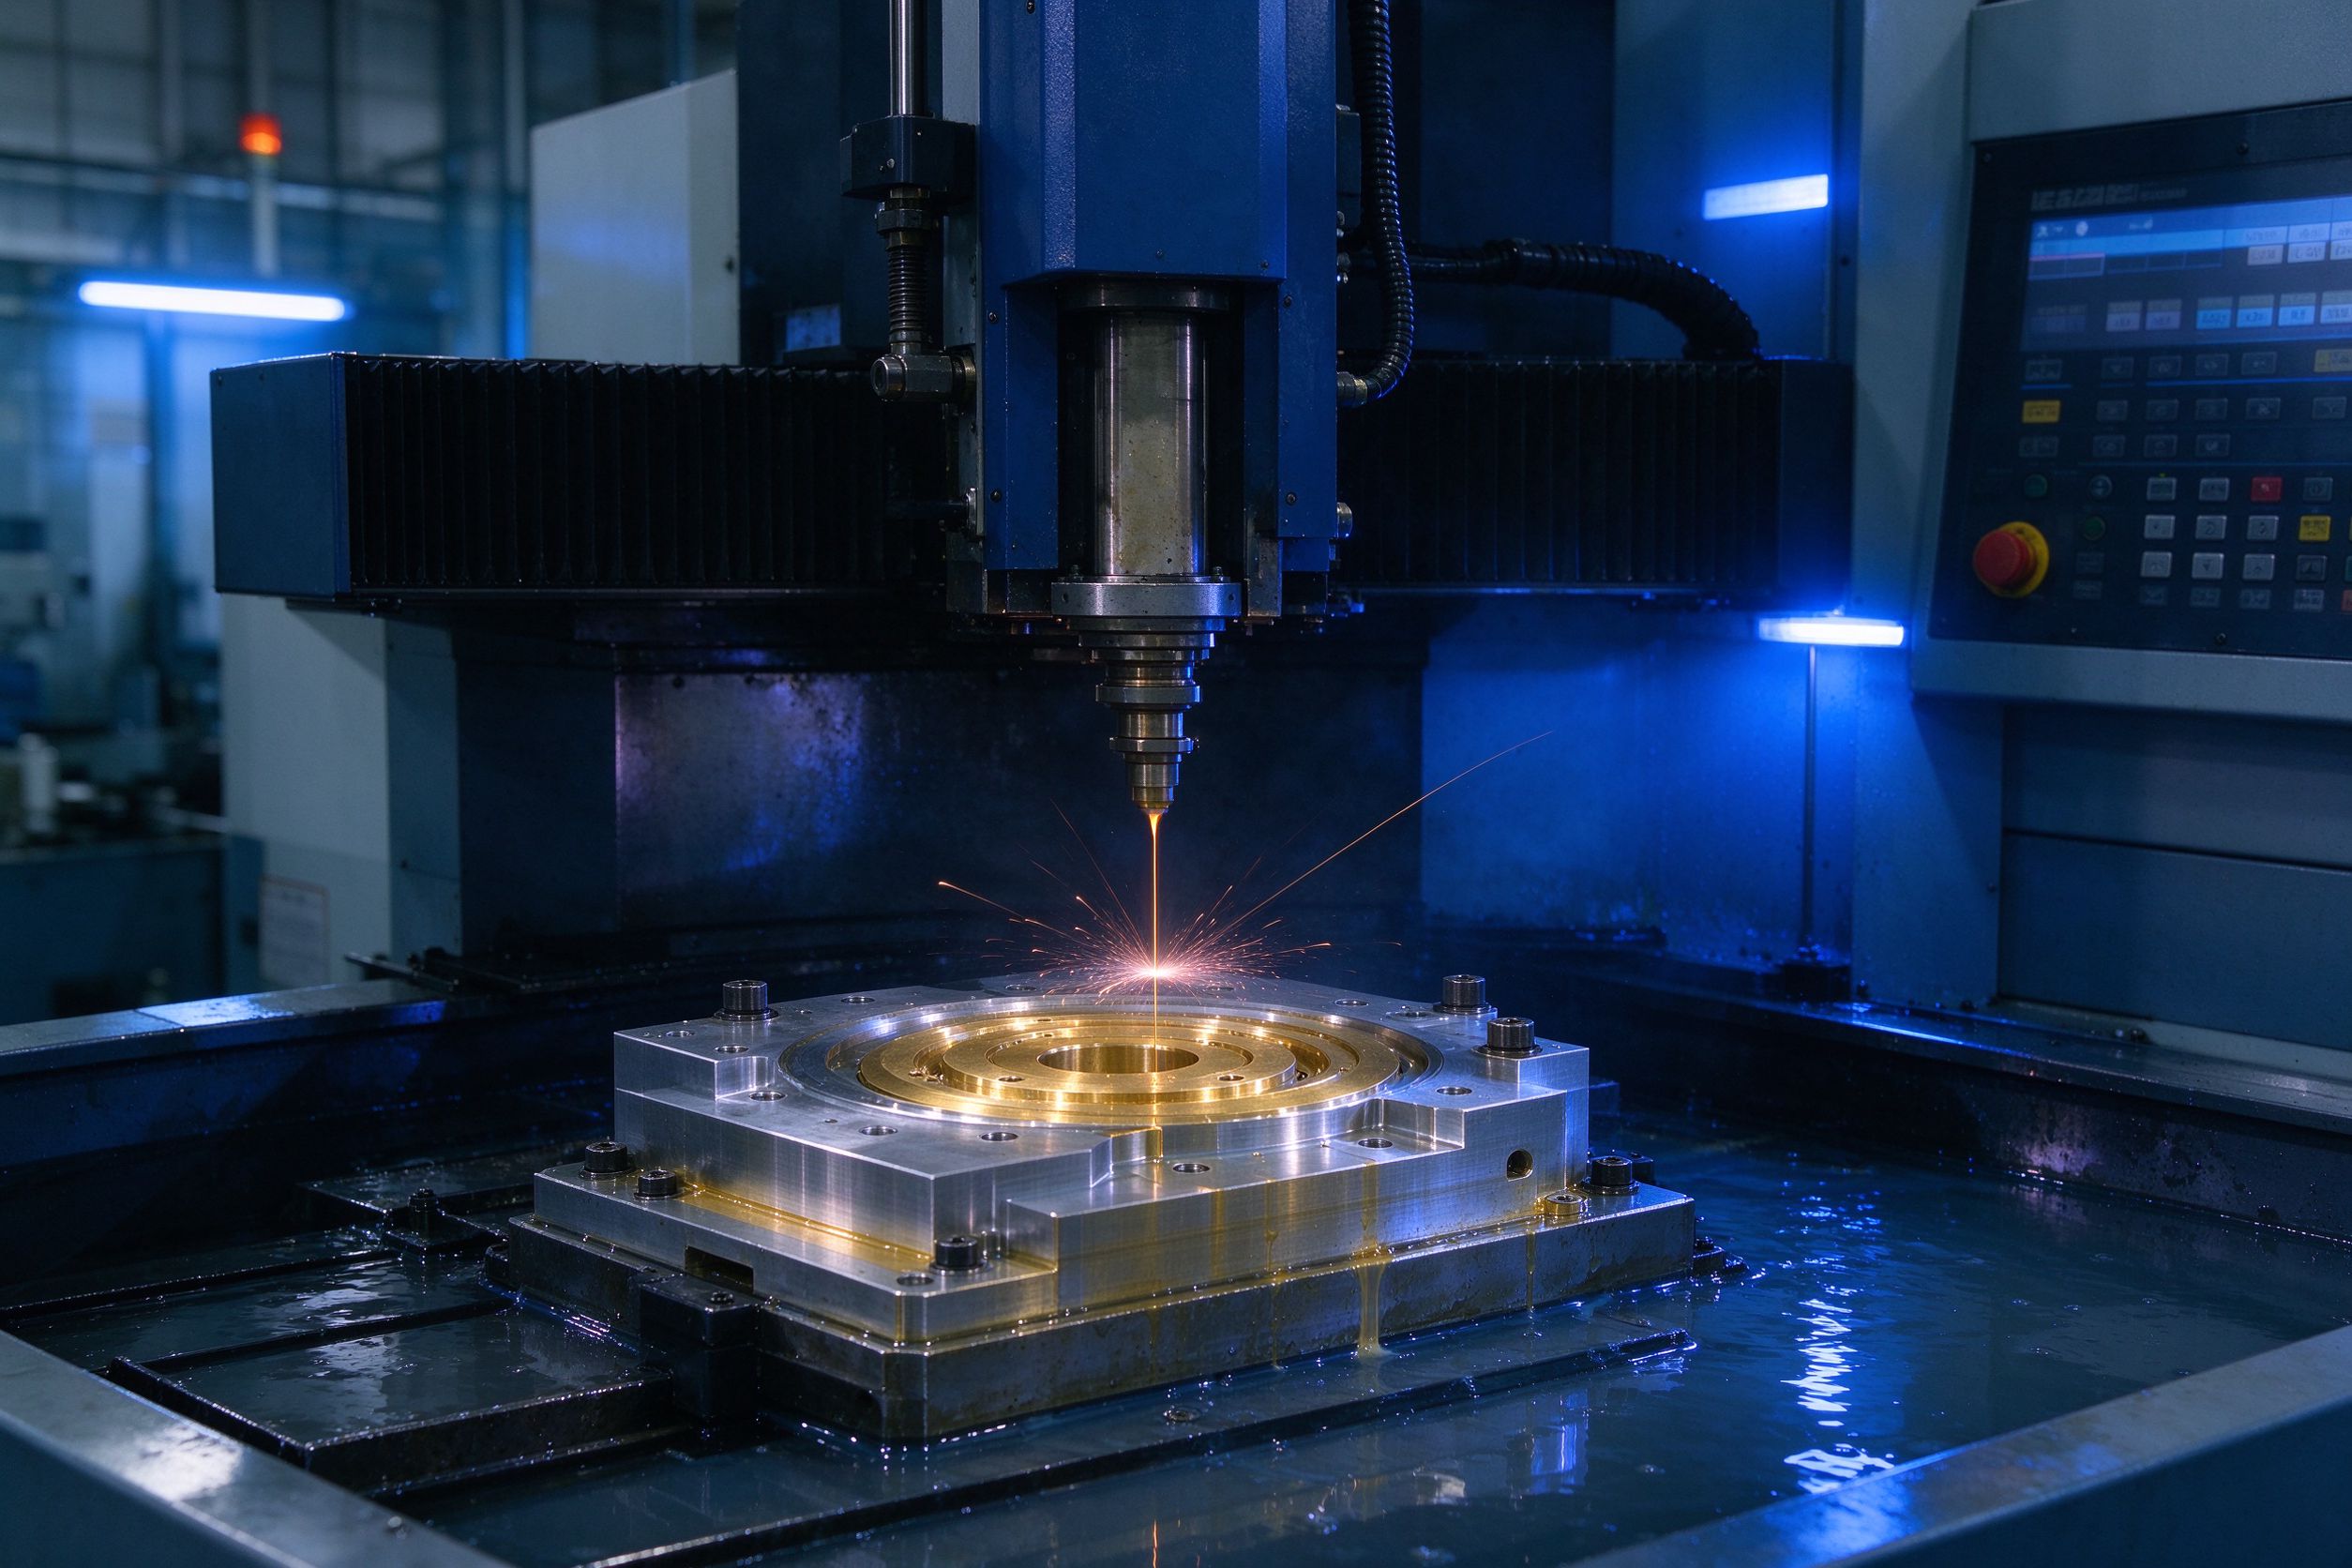
在注塑模具制造中,镶件、斜顶、抽芯、按钮、电极等精密零件的外形加工,很多都离不开慢走丝线切割(WEDM-LS)。与快走丝和中走丝相比,慢走丝以黄铜丝或镀锌丝为电极,单向走丝不重复使用,加工精度可达±0.002mm,表面粗糙度可达Ra0.2μm以下。本文从慢走丝的工作原理、工艺特点、参数设置和常见问题四个方面,系统讲解慢走丝加工在模具制造中的应用。
很多刚接触模具加工的朋友分不清三种线切割的区别,这里用一张表的逻辑说清楚:
快走丝(高速走丝):钼丝直径0.10-0.20mm,往复循环使用,走丝速度8-11 m/s。精度约±0.01-0.02mm,表面粗糙度Ra1.6-3.2μm。设备便宜、加工成本低,但表面有条纹、精度一般,适合要求不高的垫板、模板孔位加工。
中走丝(中速走丝):本质是多次切割的快走丝,通过粗切+1-2次修切提高精度。精度约±0.005-0.01mm,表面粗糙度Ra0.8-1.6μm。性价比介于快走丝和慢走丝之间,适合中等精度的模具零件。
慢走丝(低速走丝):黄铜丝或镀锌丝直径0.05-0.30mm,单向走丝一次性使用,走丝速度0.1-0.2 m/s。精度可达±0.001-0.003mm,表面粗糙度Ra0.1-0.4μm。设备昂贵(进口机如沙迪克、三菱、庆鸿约30-80万),但精度和表面质量是三种线切割中最好的。
慢走丝加工型腔类封闭轮廓时,必须预先在工件上钻穿丝孔。穿丝孔直径一般为φ2-6mm,位置应在加工轮廓废料区内,距离切割轨迹3-5mm。穿丝孔可用打孔机(细孔放电机)加工,孔径精度和垂直度直接影响多次修切的稳定性。
- 黄铜丝:标准丝,直径0.20/0.25mm,通用性好,价格适中。
- 镀锌丝:加工速度比黄铜丝快20%-30%,精加工表面更好,适合厚件和高精度件。
- 镀膜丝(扩散退火丝):适合超大厚度(>200mm)加工。
- 细径丝:φ0.05-0.10mm,适合加工窄缝、窄肋和微细小特征。
慢走丝的精度靠"粗切+多次修切"实现。典型策略:
- 第1刀(粗切):大电流、大脉宽,快速去除大部分余量,留0.05-0.15mm修切余量。
- 第2刀(半精修):减小能量,修正形状误差,改善表面粗糙度。
- 第3刀(精修):小电流,提高尺寸精度。
- 第4刀(超精修):微弱能量,改善表面粗糙度到Ra0.2以下。
精密零件通常切3-5刀,最后一刀不修边,直接保证尺寸。
慢走丝使用去离子水作为工作液,水质电阻率控制在10-50×10⁴Ω·cm。水质太差会导致放电不稳定、表面麻点;水质过高则切割速度下降。每天开机要检查离子交换树脂状态,定期更换纯水。
问题1:拐角变形/圆角偏大。粗切后材料内应力释放导致变形。对策:粗切后留足够余量,分多次修切;对于易变形件,采用"0"形状加工法(先切外框留连接点,最后切断)。
问题2:上下异型面锥度误差。导丝模磨损或张力不足。对策:检查上下导向器钻石眼模,磨损超0.005mm必须更换;定期校准丝张力。
问题3:表面有条纹/黑白痕。冲液压力不当或修切参数不匹配。对策:调整上下水盖冲液压力,厚件使用辅助冲水;精修刀减小伺服速度。
问题4:断丝。常见原因:电压过高、丝张力过大、冲液不良、工件有不导电杂质。对策:降低能量参数,检查导丝系统,清理工件表面油污和氧化皮。
慢走丝广泛用于加工:精密镶件外形、斜顶/斜导柱孔、按钮凸模、顶针孔、窄槽窄肋、IC封装模、透镜模、连接器模等。对于IT类微型模具和汽车精密零件模具,慢走丝几乎是不可替代的加工手段。
河南省永丰模具有限公司配备多台进口慢走丝线切割设备,可加工最大厚度300mm的精密模具零件,加工精度稳定控制在±0.003mm以内。永丰模具在连接器模具和汽车精密镶件加工方面经验丰富,能够满足客户对高精度、低粗糙度零件的严格要求。
慢走丝线切割是模具精密零件加工的核心设备之一。掌握穿丝孔设计、电极丝选择、多次修切策略和水质管理,才能充分发挥慢走丝的精度优势。随着模具行业对精度要求的不断提高,慢走丝在精密注塑模具制造中将扮演越来越重要的角色。