名称:河南省永丰模具有限公司
联系人:赵经理
销售经理:18337377787
采购经理:0373-7022565
电话:0373-5433888
传真:0373-5433868
手机:18337377787
邮箱:info@nagatoyo.com
阿里店铺:https://nagatoyo.1688.com
地址:新乡市宏力大道西贾桥工业区12号
在注塑模具制造中,抛光是决定产品外观质量的最后一道工序。无论是手机外壳、汽车饰件还是透明透镜,产品表面的光泽度直接取决于模具型腔的抛光质量。镜面抛光不是简单地用砂纸打磨,而是一套从粗到细、循序渐进的系统工艺。本文详细讲解模具镜面抛光的完整流程、工具选择、操作技巧和常见缺陷对策。
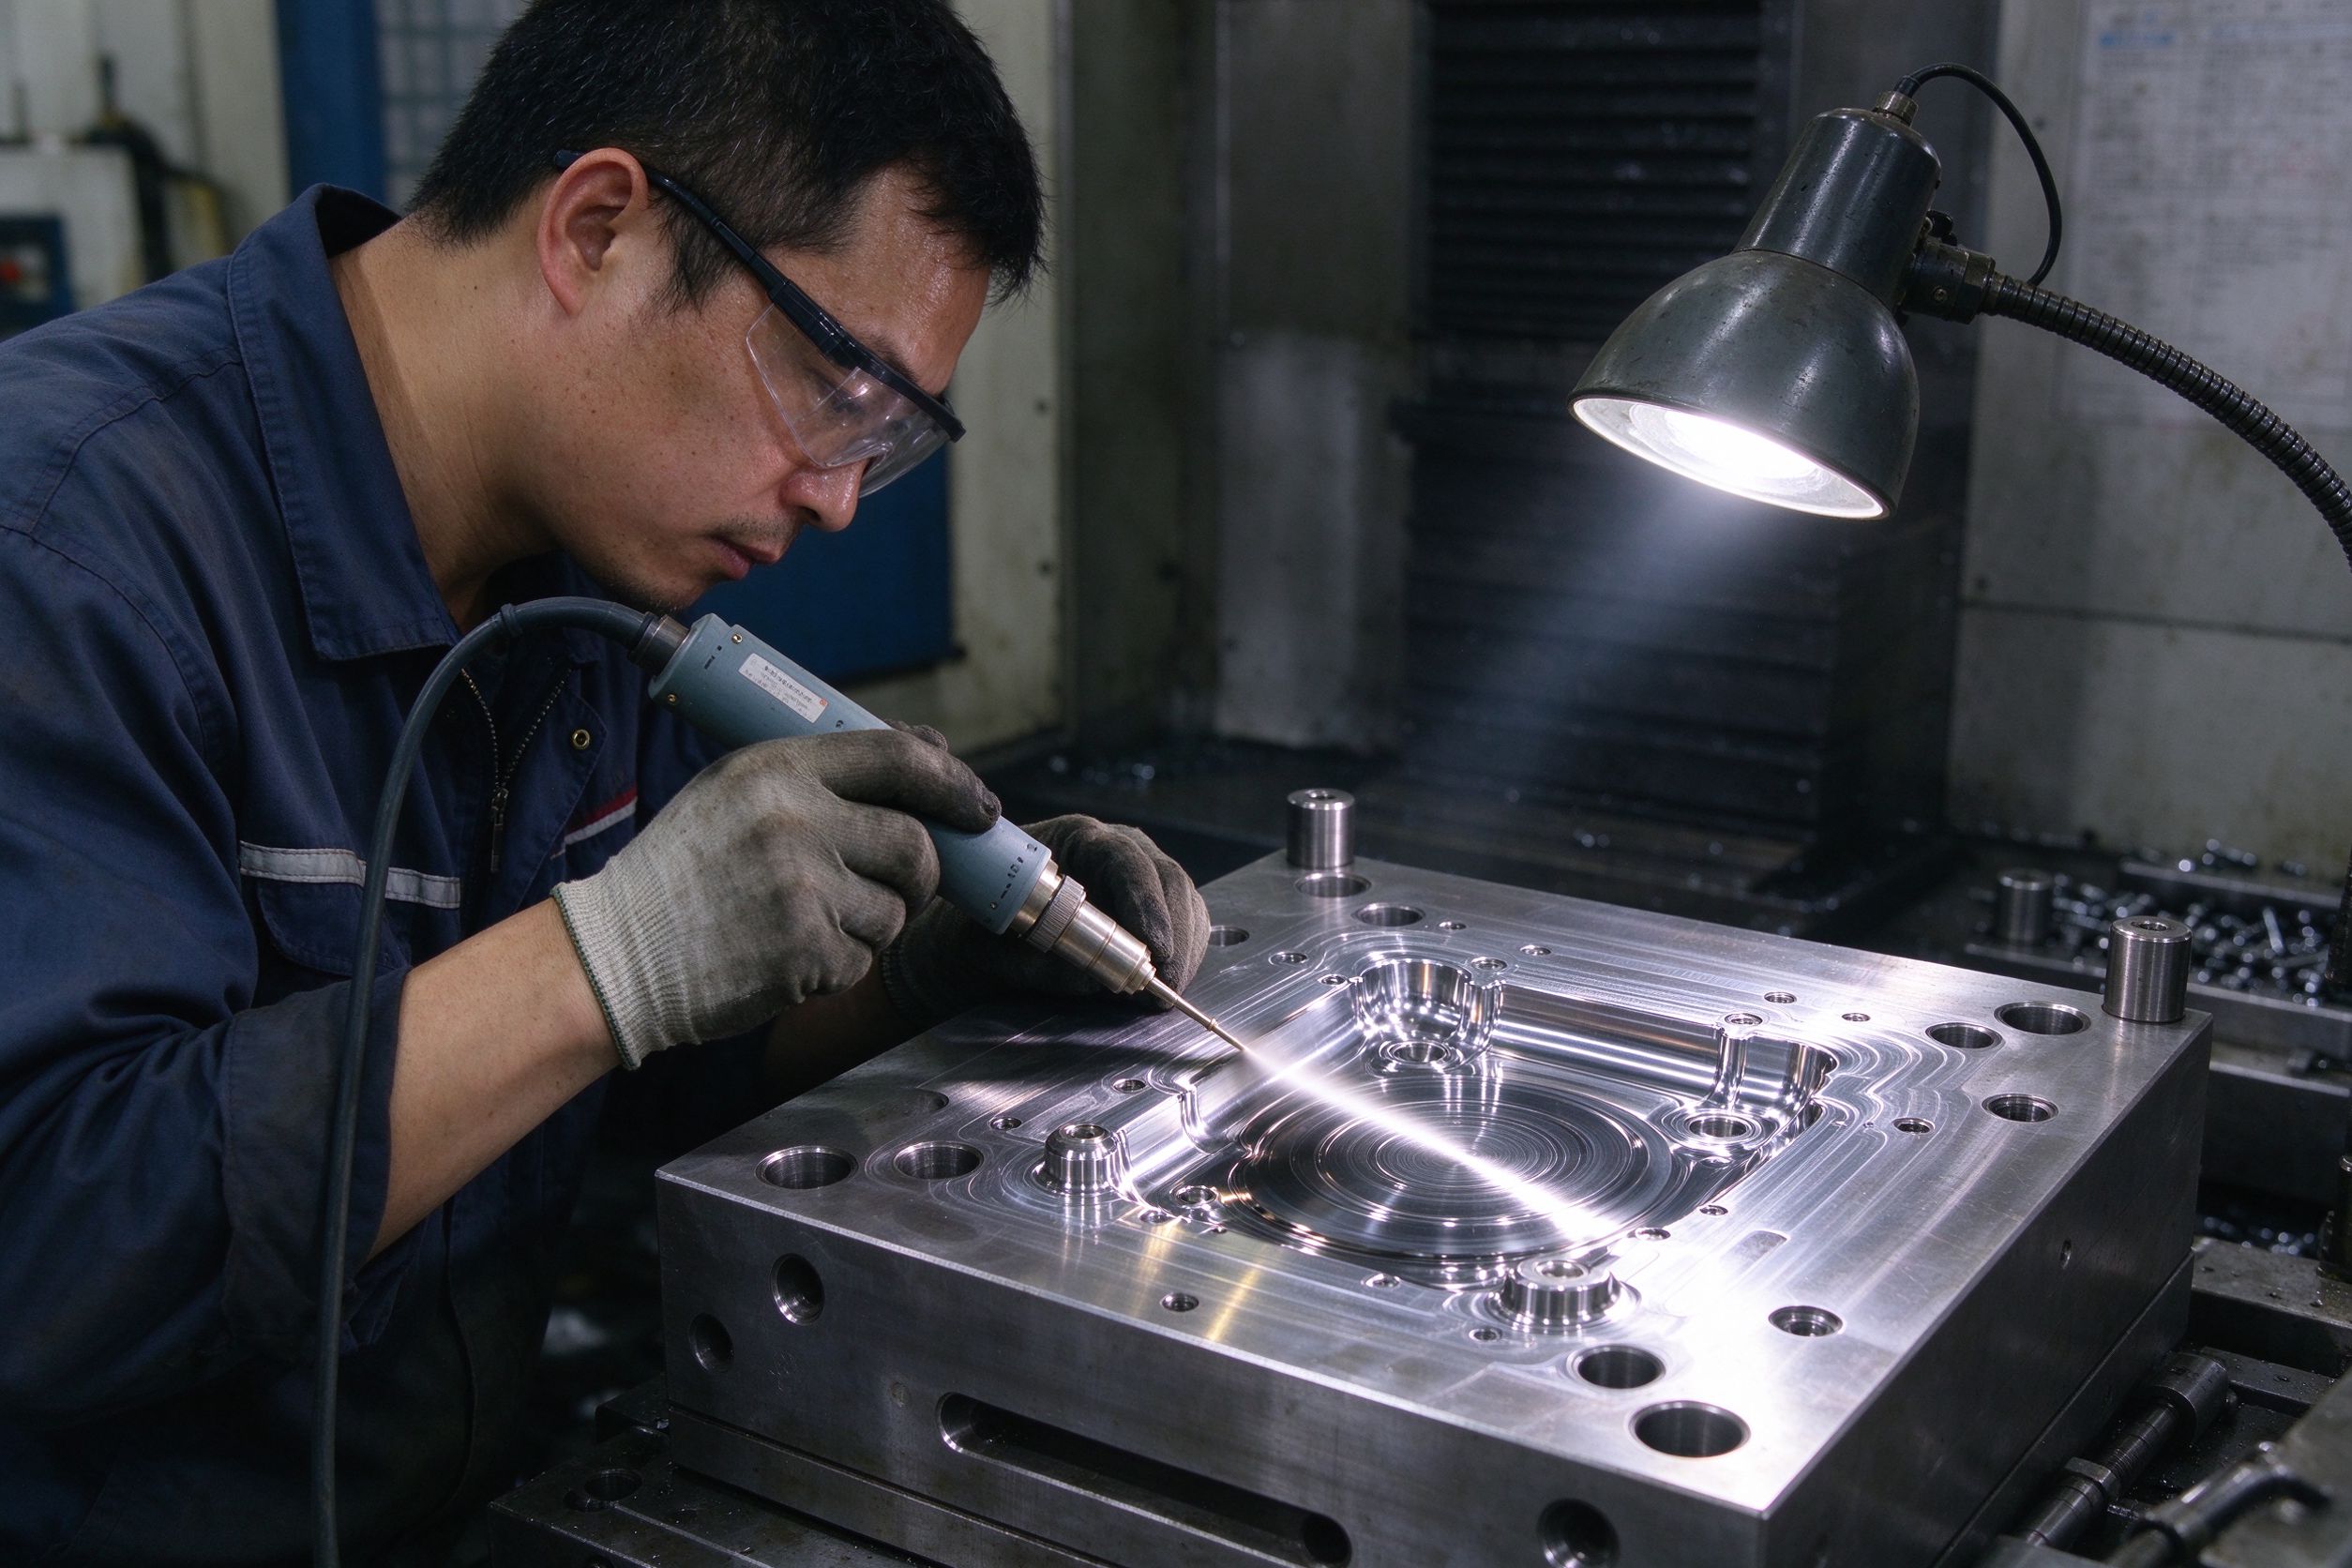
模具抛光的作用不仅是美观。首先,抛光后的型腔表面脱模阻力小,产品更容易取出,减少顶白和拉伤。其次,光滑表面不易积累脱模剂残留和积碳,延长模具清洗周期。对于透明产品(如PC透镜、亚克力罩),模具表面粗糙度直接决定产品的透光率和雾度,必须达到镜面级别(Ra≤0.02μm)。
不同产品对抛光等级要求不同:普通外壳模具一般做到Ra0.2-0.4μm即可;高光外观件需要Ra0.05-0.1μm;透明透镜和光学件则必须达到Ra0.01-0.02μm的镜面效果。
CNC加工后型腔表面会留下刀纹和接刀痕。抛光前必须先用油石将这些明显刀纹去除。使用180#→240#→400#→600#油石依次推进,每换一号必须完全消除上一号的划痕。这一步决定了后续抛光的效率,如果粗纹没去干净,后面再细的砂纸也救不回来。
使用800#→1000#→1200#砂纸进行粗砂。建议将砂纸包裹在软木或竹片上,保持打磨面平整。打磨方向每次转90度,便于观察上一道划痕是否完全去除。对于弧面和深槽,使用砂纸包裹铜棒或竹片伸入加工。
依次使用1500#→2000#→3000#砂纸。此时表面已经比较光滑,建议使用金相砂纸(耐水砂纸)配合煤油或抛光膏进行湿磨。湿磨的好处是碎屑不会嵌入砂纸,切削更均匀,表面划痕更细。
对于砂纸难以到达的角落和窄槽,使用1200#→2000#→4000#金刚石油石进行手工精修。注意油石要经常在干净铁板上修整端面,保持接触面平整。
使用W3.5→W1.5钻石膏(金刚石研磨膏)配合软木质抛光棒进行机械或手工抛光。钻石膏颗粒锋利,切削效率高,是从砂纸面过渡到镜面的关键环节。抛光时在表面涂少量机油作为润滑,反复擦拭直到均匀覆盖。
换用W1.0→W0.5钻石膏,配合尼龙布或羊毛毡进行精抛。此时需要换干净的抛光棒和布轮,绝对不能带入粗抛的粗颗粒。每换一号钻石膏都要彻底清洗工件和工具,防止交叉污染。
最后使用超声波抛光机配合W0.25钻石膏进行收尾。超声波的高频微振动可以将微观划痕彻底抚平,最终达到镜面效果。对于窄筋和深腔,超声波抛光是唯一能均匀到达角落的手段。
问题1:表面有橘皮纹。这通常是因为钢材硬度不够(低于HRC48)或抛光压力过大导致塑性变形。对策:提高钢材淬火硬度到HRC50-52,抛光时轻压多遍。
问题2:有针孔/麻点。钢材本身致密性差或有夹杂物。对策:选用优质镜面钢(如S136、STAVAX、nak80),粗抛时多花时间,不要急于求成。
问题3:棱角处塌陷。手工抛光时棱角处受力集中,材料被过早抛低。对策:使用硬木棒贴住棱角两侧,保护棱线;抛光方向尽量垂直于棱线。
问题4:镜面发雾不亮。最后几道抛光颗粒没有清洗干净,或使用了被污染的钻石膏。对策:每换一号钻石膏彻底清洗工件,使用新的羊毛毡,最后用干净棉布沾机油抛到镜面。
抛光是模具制造中最耗费工时的环节,一个复杂型腔的镜面抛光可能需要3-5天。提升效率的关键在于:CNC加工时尽量提高表面质量(减小刀痕残留),EDM放电时使用镜面火花机直接打出低粗糙度面,减少后续抛光量。
河南省永丰模具有限公司配备专业抛光车间,拥有经验丰富的抛光技师团队,可承接从普通抛光到镜面级别的各类注塑模具抛光业务。永丰模具在汽车透明件和外观件模具领域积累了大量镜面抛光经验,能够稳定达到Ra0.02μm的镜面效果。
镜面抛光是一项需要耐心和经验的手工技艺。从油石粗磨到超声波精抛,每一步都不能跳过,每一道划痕都必须彻底消除才能进入下一道。掌握正确的抛光流程和工具选择,才能在保证质量的同时缩短交期,为客户交出满意的模具。