名称:河南省永丰模具有限公司
联系人:赵经理
销售经理:18337377787
采购经理:0373-7022565
电话:0373-5433888
传真:0373-5433868
手机:18337377787
邮箱:info@nagatoyo.com
阿里店铺:https://nagatoyo.1688.com
地址:新乡市宏力大道西贾桥工业区12号
在注塑模具制造中,放电加工(EDM)是必不可少的工序之一。而作为放电加工的核心耗材——电极,石墨电极正在快速取代传统铜电极,成为越来越多模具车间的首选。本文从石墨电极的材料特性、加工工艺、优势对比和常见问题四个维度,系统讲解石墨电极加工的关键要点。
很多刚入行的朋友会问:铜电极用了几十年,为什么要换成石墨?答案在于石墨在以下几个关键指标上具有明显优势:
1. 加工速度更快。石墨材料的切削阻力仅为铜材料的1/5左右,CNC粗加工效率可提升2-3倍。对于需要制作多个电极的复杂模具,这意味着整体交期可以大幅缩短。
2. 重量更轻。石墨密度约为1.8-2.1 g/cm³,而铜的密度约为8.9 g/cm³。同等体积下,石墨电极重量仅为铜电极的1/5不到,这对于大型模具的长电极尤其重要——既减少了主轴负载,也降低了电极掉落伤人的风险。
3. 损耗更小。在放电加工过程中,石墨电极的损耗率远低于铜电极,特别是在精加工阶段,石墨电极的损耗仅为铜电极的1/3到1/2。这意味着一个石墨电极可以完成更多的放电面积,减少了电极更换次数。
4. 不易变形。铜电极在加工薄壁或尖角结构时容易发生变形,而石墨材料具有更好的刚性和热稳定性,特别适合加工精细花纹、窄肋条和深筋位。
石墨电极虽然加工效率高,但如果工艺参数设置不当,也会出现崩边、掉角、表面粗糙等问题。以下是实操中必须注意的几个要点:
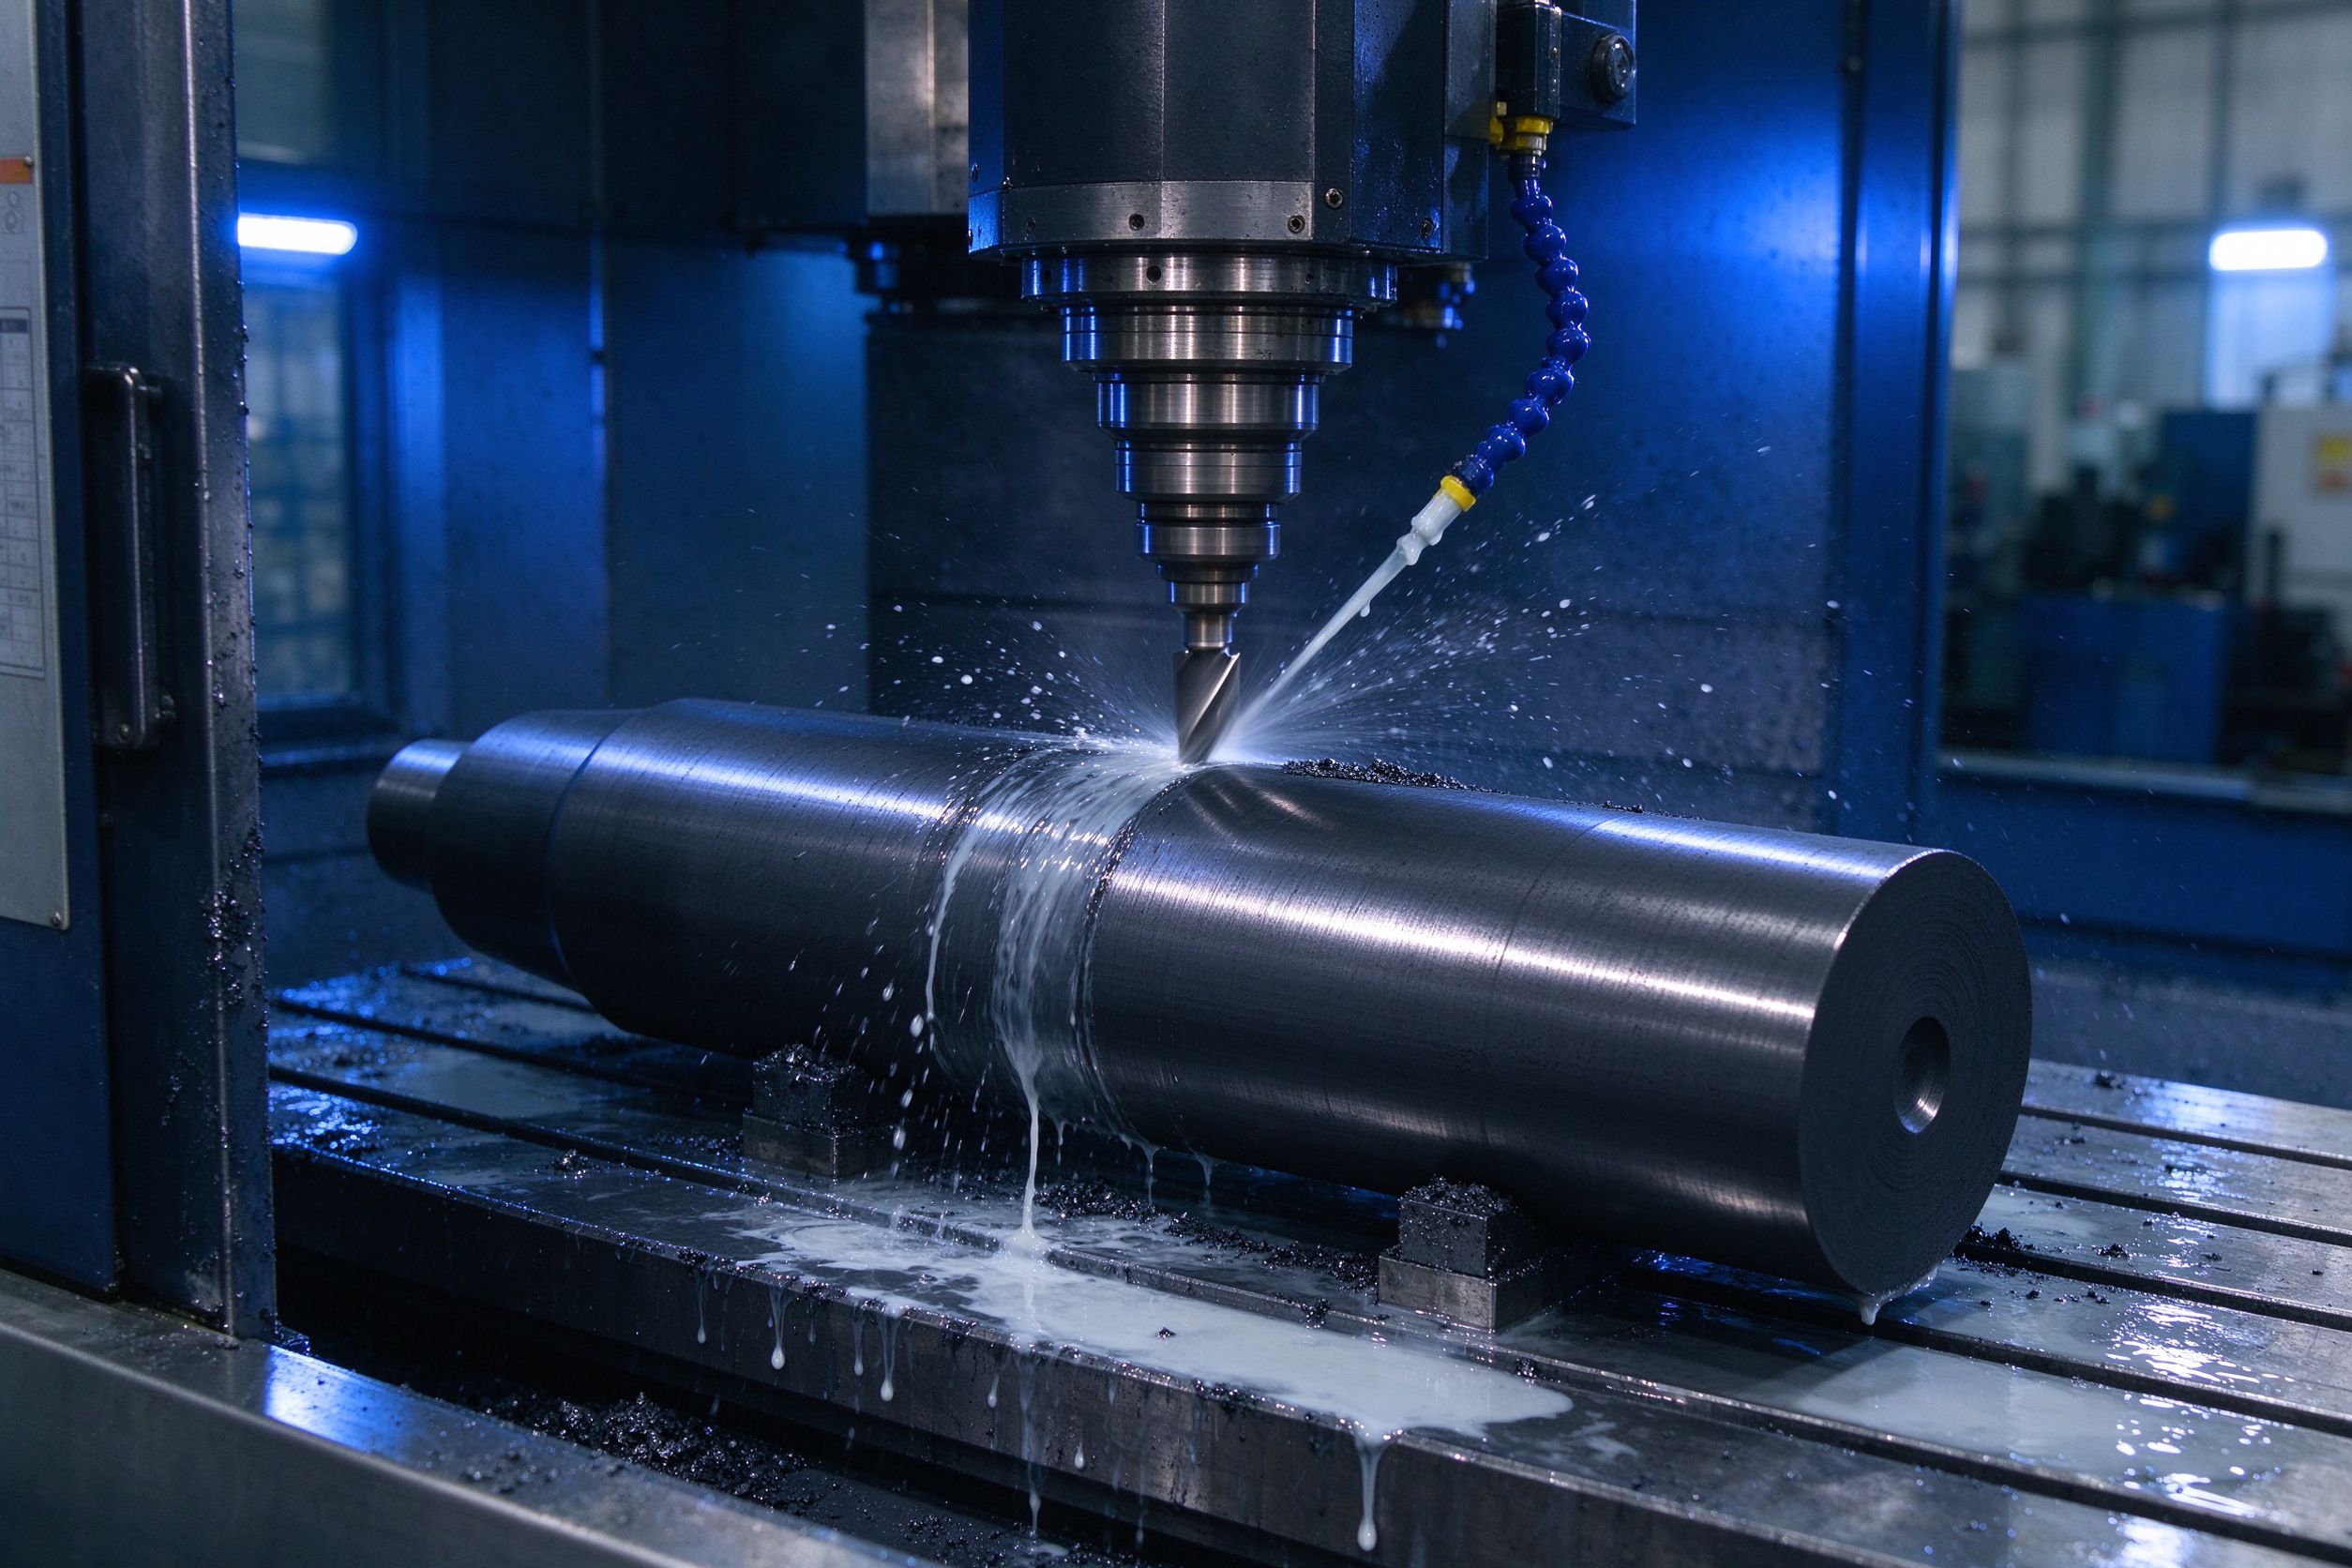
加工石墨必须使用金刚石涂层刀具(PCD刀具或金刚石涂层硬质合金刀具)。普通硬质合金刀具加工石墨时磨损极快,通常加工几百毫米就需要换刀。金刚石涂层刀具虽然单价较高,但使用寿命是普通刀具的10-20倍,综合成本反而更低。
石墨加工采用高转速、快进给、小切深的策略。推荐参数参考:主轴转速S=8000-15000 rpm,进给速度F=2000-5000 mm/min,切深ap=0.1-0.5 mm。精加工时可以适当提高转速、降低切深,以获得更好的表面质量。
石墨粉尘对人体肺部有害,加工时必须开启专用吸尘装置。同时,石墨粉尘会进入机床导轨和丝杠,加速设备磨损,因此加工后必须彻底清洁机床。建议使用专门的石墨加工机或在普通加工中心上加装防护罩。
石墨材料脆性较大,在加工薄壁、尖角和深槽时容易崩边。解决方法包括:精加工时留0.05-0.1mm余量后再光刀一次;对尖角部位使用小直径刀具走圆弧过渡;下刀时采用斜向下刀或螺旋下刀,避免垂直扎刀。
问题1:放电表面有麻点。这通常是因为石墨颗粒脱落导致的。对策是选择细颗粒石墨材料(如德国西格里SGL的EDM-3、EDM-200等牌号),并在精加工阶段降低放电电流、提高脉冲间隔。
问题2:电极损耗不均匀。检查是否电极装夹偏斜、抬刀高度不足、工作液冲洗方向不对。建议采用多端侧冲加中心冲的方式,确保放电间隙充分排渣。
问题3:加工效率上不去。很多车间直接套用铜电极的放电参数,这是不对的。石墨电极应使用更大的脉冲宽度和更小的脉冲间隔,粗加工电流可以比铜电极高20%-30%,效率提升明显。
石墨电极并非越贵越好,关键是匹配模具要求:
- 粗加工电极:选用颗粒度较大(10-15μm)、价格较低的石墨,如东洋石墨IGS-740。
- 精加工电极:选用细颗粒(4-8μm)、高密度石墨,如西格里EDM-200、东洋石墨ISO-63。
- 镜面火花机专用电极:需选用超细颗粒(≤4μm)石墨,如西格里EDM-3,才能达到镜面放电效果。
河南省永丰模具有限公司拥有十余年注塑模具设计制造经验,专注汽车精密配件模具开发,配备多台石墨专用CNC加工中心和镜面火花机,能够高效完成各类复杂电极的制作与放电加工。永丰模具建立了从粗加工到镜面放电的完整工艺链,通过合理搭配不同牌号石墨,在保证模具品质的同时有效控制制造成本。
石墨电极加工是现代注塑模具制造中不可或缺的关键环节。掌握石墨材料的特性、合理选择刀具和参数、注意防尘防护,才能充分发挥石墨电极的效率优势。随着模具行业对交期和品质要求的不断提高,石墨电极将在更多模具车间取代传统铜电极,成为放电加工的主流选择。