名称:河南省永丰模具有限公司
联系人:赵经理
销售经理:18337377787
采购经理:0373-7022565
电话:0373-5433888
传真:0373-5433868
手机:18337377787
邮箱:info@nagatoyo.com
阿里店铺:https://nagatoyo.1688.com
地址:新乡市宏力大道西贾桥工业区12号
在注塑模具制造中,冷却水路的质量直接决定了产品的成型周期和尺寸精度。而水路孔的加工,离不开深孔钻床。深孔钻加工看似简单——无非是钻孔,但要在几十甚至上百毫米深的模具钢上打出位置精准、内壁光滑、不偏斜的孔,却需要扎实的工艺功底。本文从深孔钻的加工原理、操作要点、常见缺陷及对策三个方面,全面讲解模具深孔钻加工的核心技术。
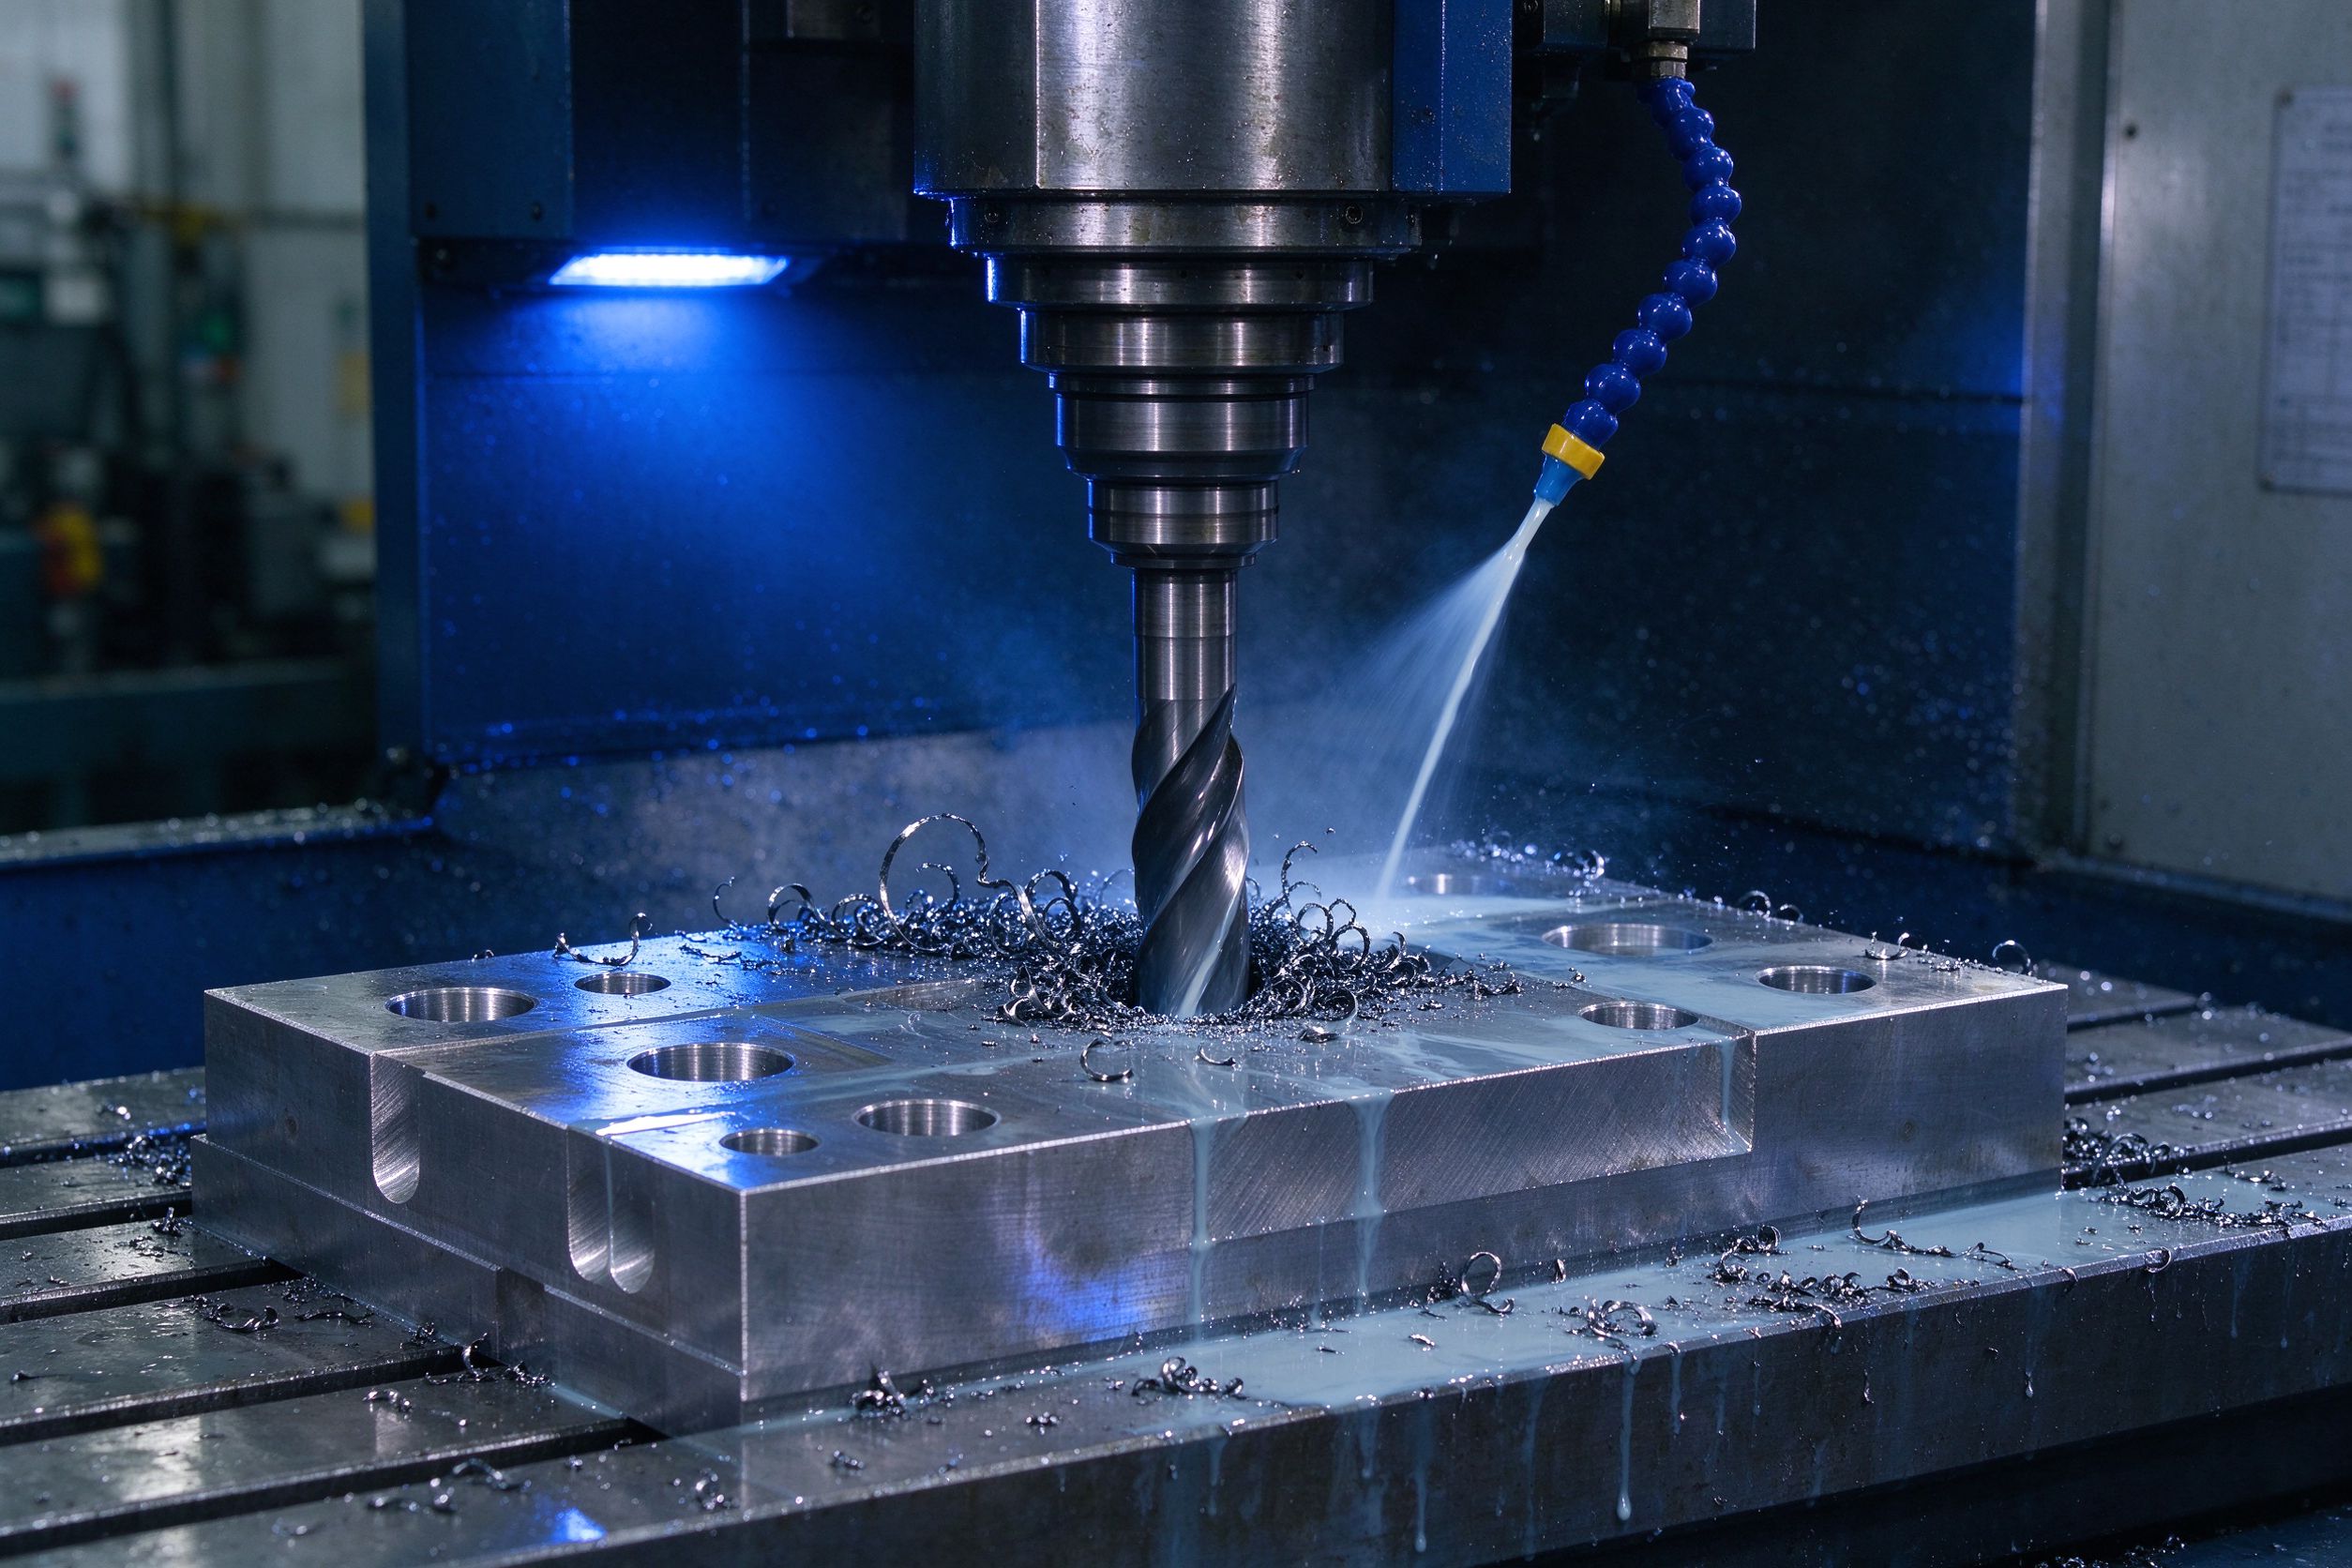
很多新手会问:普通摇臂钻也能钻孔,为什么模具车间一定要买深孔钻床?原因有三:
1. 长径比差距巨大。普通麻花钻的长径比一般不超过5-8倍,超过这个比值排屑就会严重困难。而模具冷却水路的长径比通常在20-50倍之间,例如直径10mm的水路孔要钻200-500mm深。这种长径比只有深孔钻系统才能稳定加工。
2. 直线精度要求高。模具水路往往需要穿透多块模板对接,孔的偏斜会导致水路对接错位甚至堵塞。深孔钻采用内冷钻管加钻套导向结构,孔的直线度可以控制在0.1mm/300mm以内,远优于普通钻床。
3. 孔径一致性好。深孔钻用的是枪钻(单刃内冷钻头),加工出的孔径精度可达H8-H9级,表面粗糙度Ra1.6-3.2,不需要后续铰孔或镗孔,可以直接穿冷却水管接头。
模具深孔钻最常用的是整体硬质合金枪钻和焊接式枪钻。直径3-10mm的小孔建议用整体硬质合金枪钻,刚性好、精度高;直径10-30mm的孔可以用焊接式枪钻(硬质合金刀头加钻杆),成本更低。钻尖角度推荐130°-140°,加工P20、718H等预硬钢时选135°为宜。
以加工P20模具钢、孔径φ10mm为例:
- 切削速度:v=60-80 m/min(对应转速约2000-2500 rpm)
- 进给量:f=0.015-0.03 mm/r(对应进给约30-60 mm/min)
- 冷却液压力:不低于1.5 MPa(必须内冷,冷却液从钻杆中心孔喷出)
- 冷却液浓度:使用专用深孔钻切削液,浓度8%-12%
加工硬度较高的材料(如SKD11、DC53)时,切削速度降低30%-40%,进给量减半。
深孔钻开始钻进时必须先加工导向孔。导向孔直径比钻头大0.02-0.05mm,深度为孔径的1.5-2倍。导向孔的位置精度直接决定后续深孔的位置精度,建议用加工中心先打导向孔,再上深孔钻。
- 模板必须六个面磨平,保证上下表面平行度不超过0.02mm
- 工件装夹要牢固,深孔钻加工时轴向力很大,工件不能有松动
- 核对水路图上的孔位坐标,特别注意避开顶针孔、螺丝孔和镶件位置
- 加工前检查钻尖磨损情况,磨损量超过0.1mm必须换刀
这是深孔钻最常见的问题。原因和对策:
- 导向孔位置偏 → 用加工中心精确打导向孔,坐标误差不超过0.01mm
- 钻尖磨损不对称 → 及时换刀或重磨钻头
- 工件材料硬度不均匀 → 降低转速和进给,减小切削力
- 钻杆过长刚性不足 → 尽量缩短钻杆悬伸长度,必要时使用中间支撑
通常是因为钻头振摆过大。检查主轴跳动(应不超过0.005mm)、钻套配合间隙、钻头装夹是否到位。如果是出口处喇叭口严重,可在接近穿透时降低进给量50%。
- 切削参数不当:提高切削速度、降低进给量
- 冷却液压力不足:检查滤网易堵塞情况,确保压力不低于1.5MPa
- 钻头后刀面磨损:重磨钻头
- 切屑排出不畅:检查断屑槽形状,必要时调整进给量使切屑呈C形或短螺旋形
深孔钻断钻是最让操作工头疼的问题。预防措施:
- 严禁在钻头未完全进入导向孔时就加大进给
- 冷却液必须先开、后进刀;先退刀、后停泵
- 加工中注意听声音、看冷却液回流,如果出现异响或冷却液温度骤升立即退刀检查
- 新钻头首次使用时,先在废料上试钻一段,确认排屑正常再正式加工
1. 多轴深孔钻优先打对称孔。如果模具上下水路对称,可以一次装夹两面同时加工,减少翻面次数。
2. 合理安排钻孔顺序。先打深孔后打浅孔,先打中间孔后打边缘孔,减少工件应力变形对精度的影响。
3. 水路设计阶段就考虑加工性。尽量避免交叉水路(需要堵头),优先采用直通水路;水路孔中心距模板边缘不小于15mm,避免钻孔时钻穿侧面。
4. 定期保养设备。深孔钻的冷却液过滤系统很关键,建议每3个月更换一次滤纸或滤芯,冷却液每半年全面更换一次。
河南省永丰模具有限公司配备专业深孔钻床,可加工最大深度1000mm的精密水路孔,在汽车配件模具和电器外壳模具的冷却系统加工方面积累了丰富经验。永丰模具严格执行深孔钻加工工艺规范,从导向孔加工到钻头磨损监控,每一道工序都有标准化操作指引,确保每一条水路孔都位置准确、内壁光滑、对接顺畅。
深孔钻加工虽然只是模具制造中的一道工序,却直接影响冷却水路的通畅性和最终产品的成型质量。掌握枪钻选型、切削参数、导向孔加工和常见缺陷对策,才能在实际生产中做到又快又好。模具企业应当重视深孔钻工序的标准化管理,把水路加工从"凭经验"变成"靠工艺",为高品质注塑模具打下坚实基础。