

名称:河南省永丰模具有限公司
联系人:赵经理
销售经理:18337377787
采购经理:0373-7022565
电话:0373-5433888
传真:0373-5433868
手机:18337377787
邮箱:info@nagatoyo.com
阿里店铺:https://nagatoyo.1688.com
地址:新乡市宏力大道西贾桥工业区12号
铜电极是电火花(EDM)加工中不可或缺的工具电极。火花机能不能打出精密型腔,一半取决于机床和参数,另一半就取决于铜电极设计得好不好。一个设计合理、加工精密的铜电极,能够大幅提高EDM加工效率,减少电极损耗,保证型腔尺寸精度。本文从铜电极材料选择、设计缩放、CNC加工工艺和常见问题四个方面,系统讲解铜电极的设计与加工要点。
模具电极材料主要有紫铜和石墨两种,各有优劣:
紫铜电极:
- 优点:加工稳定性好,电极损耗小,表面光洁度高,适合镜面加工和精密型腔。
- 缺点:密度大(8.9g/cm³),大电极重;切削加工难度比石墨大;价格较高。
- 适合:精密小件、镜面火花、精细花纹电极。
石墨电极:
- 优点:密度小(1.8g/cm³),大型电极轻便;切削加工速度快,可大切削量;不产生毛刺。
- 缺点:电极损耗比铜大,表面光洁度略差;粉尘污染大。
- 适合:大型模具粗加工、深腔电极。
实际生产中通常粗加工用石墨电极(速度快),精加工用紫铜电极(精度高),粗细搭配。
由于放电间隙的存在,铜电极尺寸要比目标型腔小一个放电间隙。一个型腔通常需要做至少两个电极:
粗公(粗加工电极):
- 单边缩放量0.15-0.25mm(根据机床和材料调整)。
- 用于大电流快速去除大部分余量,表面粗糙度差。
- 粗公损耗稍大也没关系,因为后面有精公修。
精公(精加工电极):
- 单边缩放量0.03-0.08mm。
- 用于小电流精修出最终型腔形状和表面。
- 精公要求更高精度和更好的表面质量。
复杂型腔可能需要三个电极:粗公→中公→精公,逐级缩小缩放量,保证最终精度。
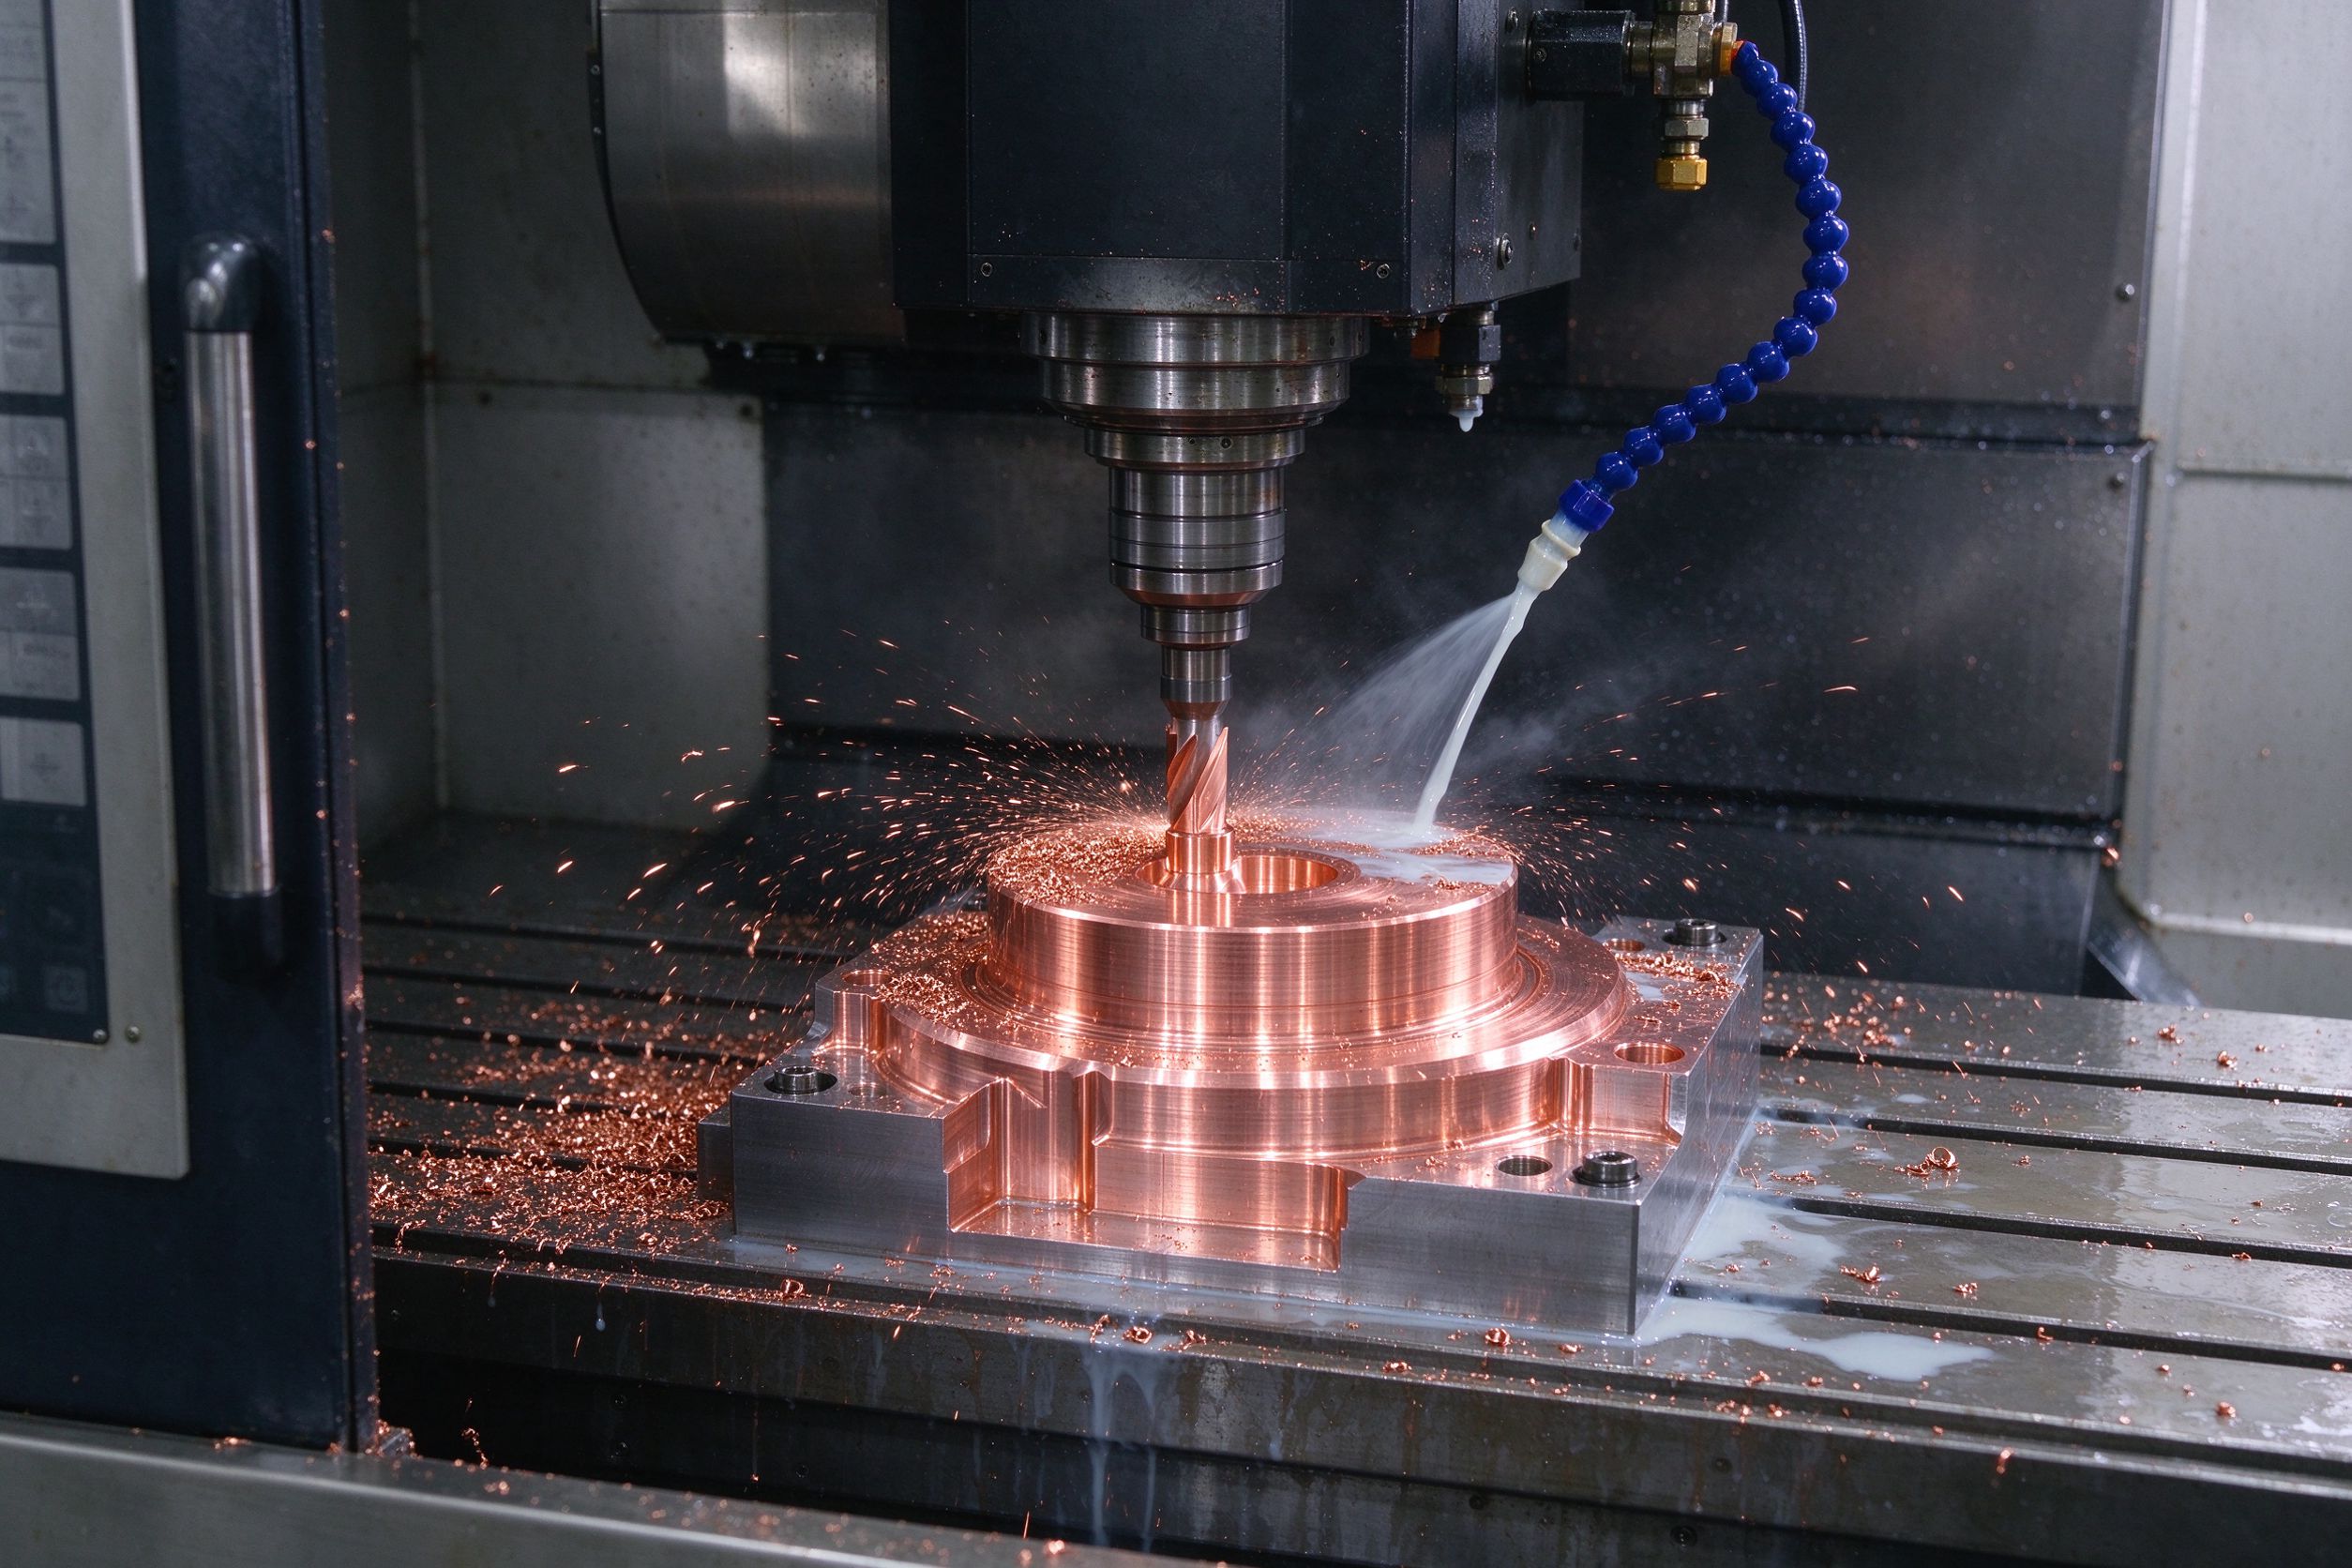
铜电极通常用CNC加工中心铣削:
刀具选择:
- 粗加工用可转位铣刀或整体钨钢立铣刀,φ6-φ12mm。
- 精加工用整体钨钢球头刀或圆鼻刀,根据电极R角选刀。
- 清角用小刀,φ3-φ6mm,确保角落清干净。
切削参数:
- 主轴转速S=3000-6000rpm(铜比钢好加工,转速可高些)。
- 进给F=1500-3000mm/min。
- 切深ap=0.2-0.5mm,切宽ae=0.5-1.0mm。
- 铜材料粘刀,要充分使用切削液或气吹,防止铜屑粘在刀上。
加工要点:
- 电极基准面要平直,作为EDM机床上的找正基准。
- 电极底部要加工出安装台阶或螺丝孔,便于装夹。
- 精公表面要光刀到位,因为电极表面直接复制到工件上。
- 薄细小电极要注意刚性,悬伸不宜过长,防止弹刀。
1. 电极损耗不均,尖角处损耗大。
对策:尖角处电极损耗最快,设计时尖角倒小圆角R0.2-0.5mm;精加工用低损耗规准;必要时做多个电极分片加工。
2. 电极尺寸偏差。
原因:CNC加工让刀或铜材料应力变形。对策:粗加工后放一段时间再精加工,消除应力;精加工分两次,第二次切0.05mm。
3. 电极装夹找正慢。
对策:电极统一基准台,配合EROWA或3R快速夹具系统,一次装夹自动找正。
4. 加工后电极表面有刀纹。
对策:精加工步距缩小到0.05mm,最后做0.02mm精光,减少EDM抛光量。
一个模具需要做多少电极?根据型腔复杂度:
- 简单平面型腔:1-2个电极。
- 有深筋、窄槽:每个筋位单独做电极。
- 花纹咬花面:花纹面单独做电极。
- 整体大型腔:分多片电极加工,避免一个电极太大太重。
电极设计要与EDM工艺配合,提前规划好哪个面用哪个电极、什么顺序打,才能减少机床等待时间。
河南省永丰模具有限公司配备石墨电极CNC加工中心和铜电极精密铣床,能够完成从电极设计、CNC加工到EDM放电的全流程。永丰模具在精密汽车配件模具的电极制作方面经验丰富,能够根据型腔精度要求合理规划粗精电极数量和缩放量,保证EDM加工一次到位。
铜电极是EDM放电加工的"模具",电极设计和加工质量直接决定了火花机打出的型腔精度。合理选择紫铜或石墨材料、准确计算粗精缩放、精密CNC加工电极,是高效完成EDM加工的前提。好的电极设计能让火花机事半功倍,反之则反复返工。