

名称:河南省永丰模具有限公司
联系人:赵经理
销售经理:18337377787
采购经理:0373-7022565
电话:0373-5433888
传真:0373-5433868
手机:18337377787
邮箱:info@nagatoyo.com
阿里店铺:https://nagatoyo.1688.com
地址:新乡市宏力大道西贾桥工业区12号
注塑生产中最头疼的就是产品缺陷——飞边、缺胶、缩痕、翘曲、银丝、烧焦,每一种缺陷都直接影响成品率。很多注塑师傅遇到缺陷就调参数,但同样的缺陷可能有不同原因,调错方向反而越调越糟。本文系统讲解注塑生产中最常见的六大缺陷,从原因分析到解决对策,帮助注塑师傅快速定位问题。
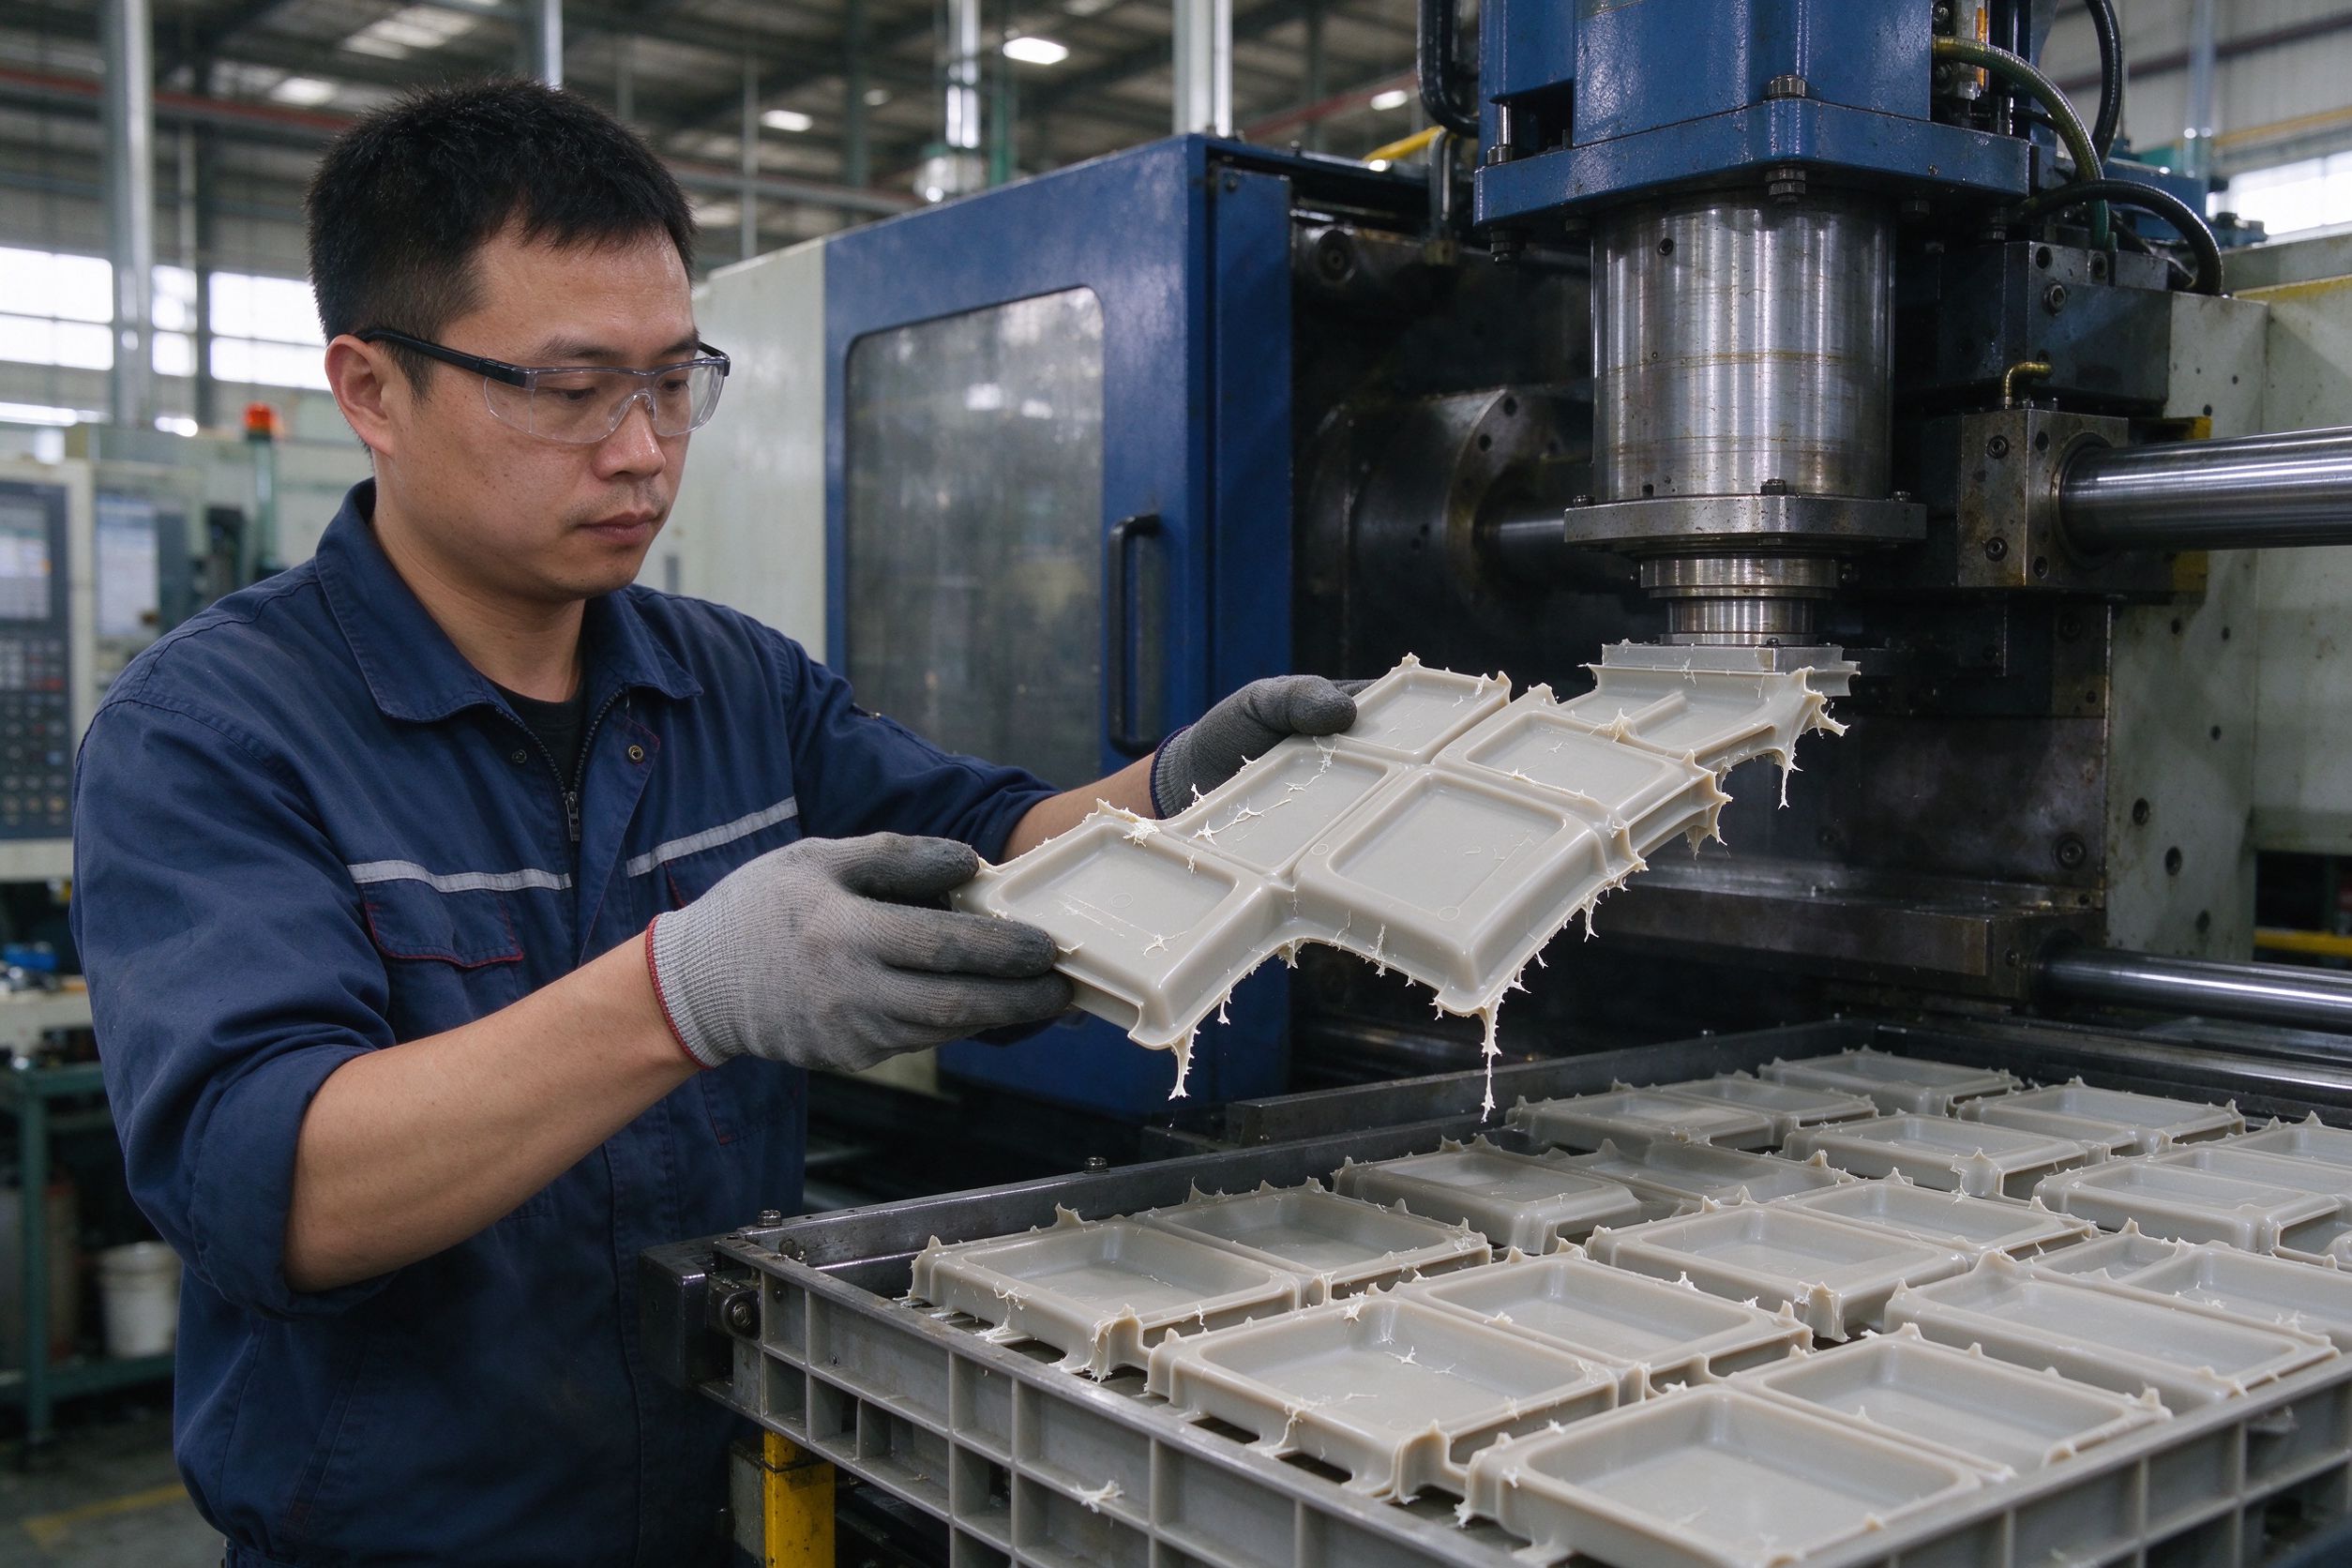
飞边是塑料从分型面或配合面溢出形成的薄边,最常见也最让人头疼。
原因:
- 注射压力过大,塑料从分型面挤出。
- 锁模力不足,胀开分型面。
- 分型面贴合不好(有异物或磨损)。
- 料温过高,塑料流动性太好。
- 浇口位置离分型面太近。
对策:
- 降低注射压力和保压压力。
- 增大锁模力。
- 检查分型面是否贴合,清理异物。
- 降低料温或模温。
- 减小浇口尺寸,增加流动阻力。
产品型腔没有完全充满,末端缺料。
原因:
- 注射量不足或压力不够。
- 料温低,塑料流动性差。
- 浇口太小或流道太长,压力损失大。
- 模具排气不良,气体憋住。
- 注塑机射嘴堵塞或止逆环磨损。
对策:
- 增加注射量和压力。
- 提高料温,加快注射速度。
- 加大浇口或缩短流道。
- 在缺胶位置加排气槽(0.02-0.03mm深)。
- 检查止逆环,必要时更换。
产品表面局部凹陷,常见于厚壁处、筋位背面、柱位背面。
原因:
- 壁厚不均,厚处冷却收缩拉凹表面。
- 保压不足,补缩不够。
- 料温过高,收缩率大。
- 浇口太早冻结,保压传不到厚处。
- 模温太高,冷却慢。
对策:
- 延长保压时间,增加保压压力。
- 降低料温,加快冷却。
- 加大浇口或延迟浇口冻结时间。
- 产品设计时减薄壁厚,筋位做成减胶。
- 厚壁处局部加强冷却。
产品脱模后弯曲不平,尺寸偏离设计。
原因:
- 冷却不均,各方向收缩不一致。
- 取向效应:分子沿流动方向和垂直方向收缩不同。
- 顶出不平衡,产品被顶变形。
- 脱模太早,产品未充分冷却。
- 壁厚不均导致内应力。
对策:
- 优化冷却水路,减小进出口温差。
- 降低料温,减少取向。
- 延长冷却时间,等产品硬了再脱模。
- 调整顶出系统,保证顶出平衡。
- 产品脱模后用定型模或夹具固定冷却。
产品表面沿流动方向出现银白色条纹,是水分或气体造成的。
原因:
- 原料未烘干,水分在料筒内汽化。
- 料温过高,材料分解产生气体。
- 背压不足,熔体中气体未排出。
- 模具排气不良。
对策:
- 充分烘干原料(PA66需80-100℃烘4-6小时)。
- 降低料温,避免材料分解。
- 提高背压(5-15bar),让熔体致密排气。
- 检查模具排气槽。
产品末端或死角处出现黑褐色焦痕。
原因:
- 模具排气不良,气体被压缩升温烧焦塑料。
- 料温过高,塑料在料筒内分解。
- 注射速度太快,剪切过热。
- 流道有死角,积料分解。
对策:
- 在烧焦位置加排气槽。
- 降低料温,缩短材料在料筒停留时间。
- 降低注射速度,分段控制。
- 清理流道死角和射嘴。
遇到缺陷不要盲目调机,按这个顺序排查:
1. 先看缺陷位置——是在浇口附近还是末端?是外观面还是配合面?
2. 再看工艺——温度、压力、时间有没有偏离?
3. 然后看模具——排气、冷却、浇口有没有问题?
4. 最后看材料——烘干是否到位?材料牌号对不对?
河南省永丰模具有限公司在模具设计阶段就考虑了成型工艺性,通过合理的浇口位置、冷却水路和排气设计,从源头上减少飞边、缺胶和缩痕等常见缺陷。永丰模具不仅做模具,还配合客户解决试模中的工艺问题,帮助客户快速量产。
注塑缺陷各有原因,飞边多是压力大或锁模不够,缺胶多是料不够或排气差,缩痕多是保压不足,翘曲多是冷却不均。遇到问题先分析原因再动手调,不要乱调一通。好的模具设计能避免大部分缺陷,好的工艺调试能解决剩下的小问题。