

名称:河南省永丰模具有限公司
联系人:赵经理
销售经理:18337377787
采购经理:0373-7022565
电话:0373-5433888
传真:0373-5433868
手机:18337377787
邮箱:info@nagatoyo.com
阿里店铺:https://nagatoyo.1688.com
地址:新乡市宏力大道西贾桥工业区12号
放电加工(Electrical Discharge Machining,简称EDM),俗称火花机,是模具制造中不可替代的关键工艺。对于CNC刀具无法到达的深窄槽、细微筋位、复杂型腔和高硬度材料,EDM通过电火花蚀除材料,不受材料硬度限制。本文从EDM工作原理、工艺参数、电极设计和常见问题四个方面,系统讲解放电加工在模具制造中的应用。
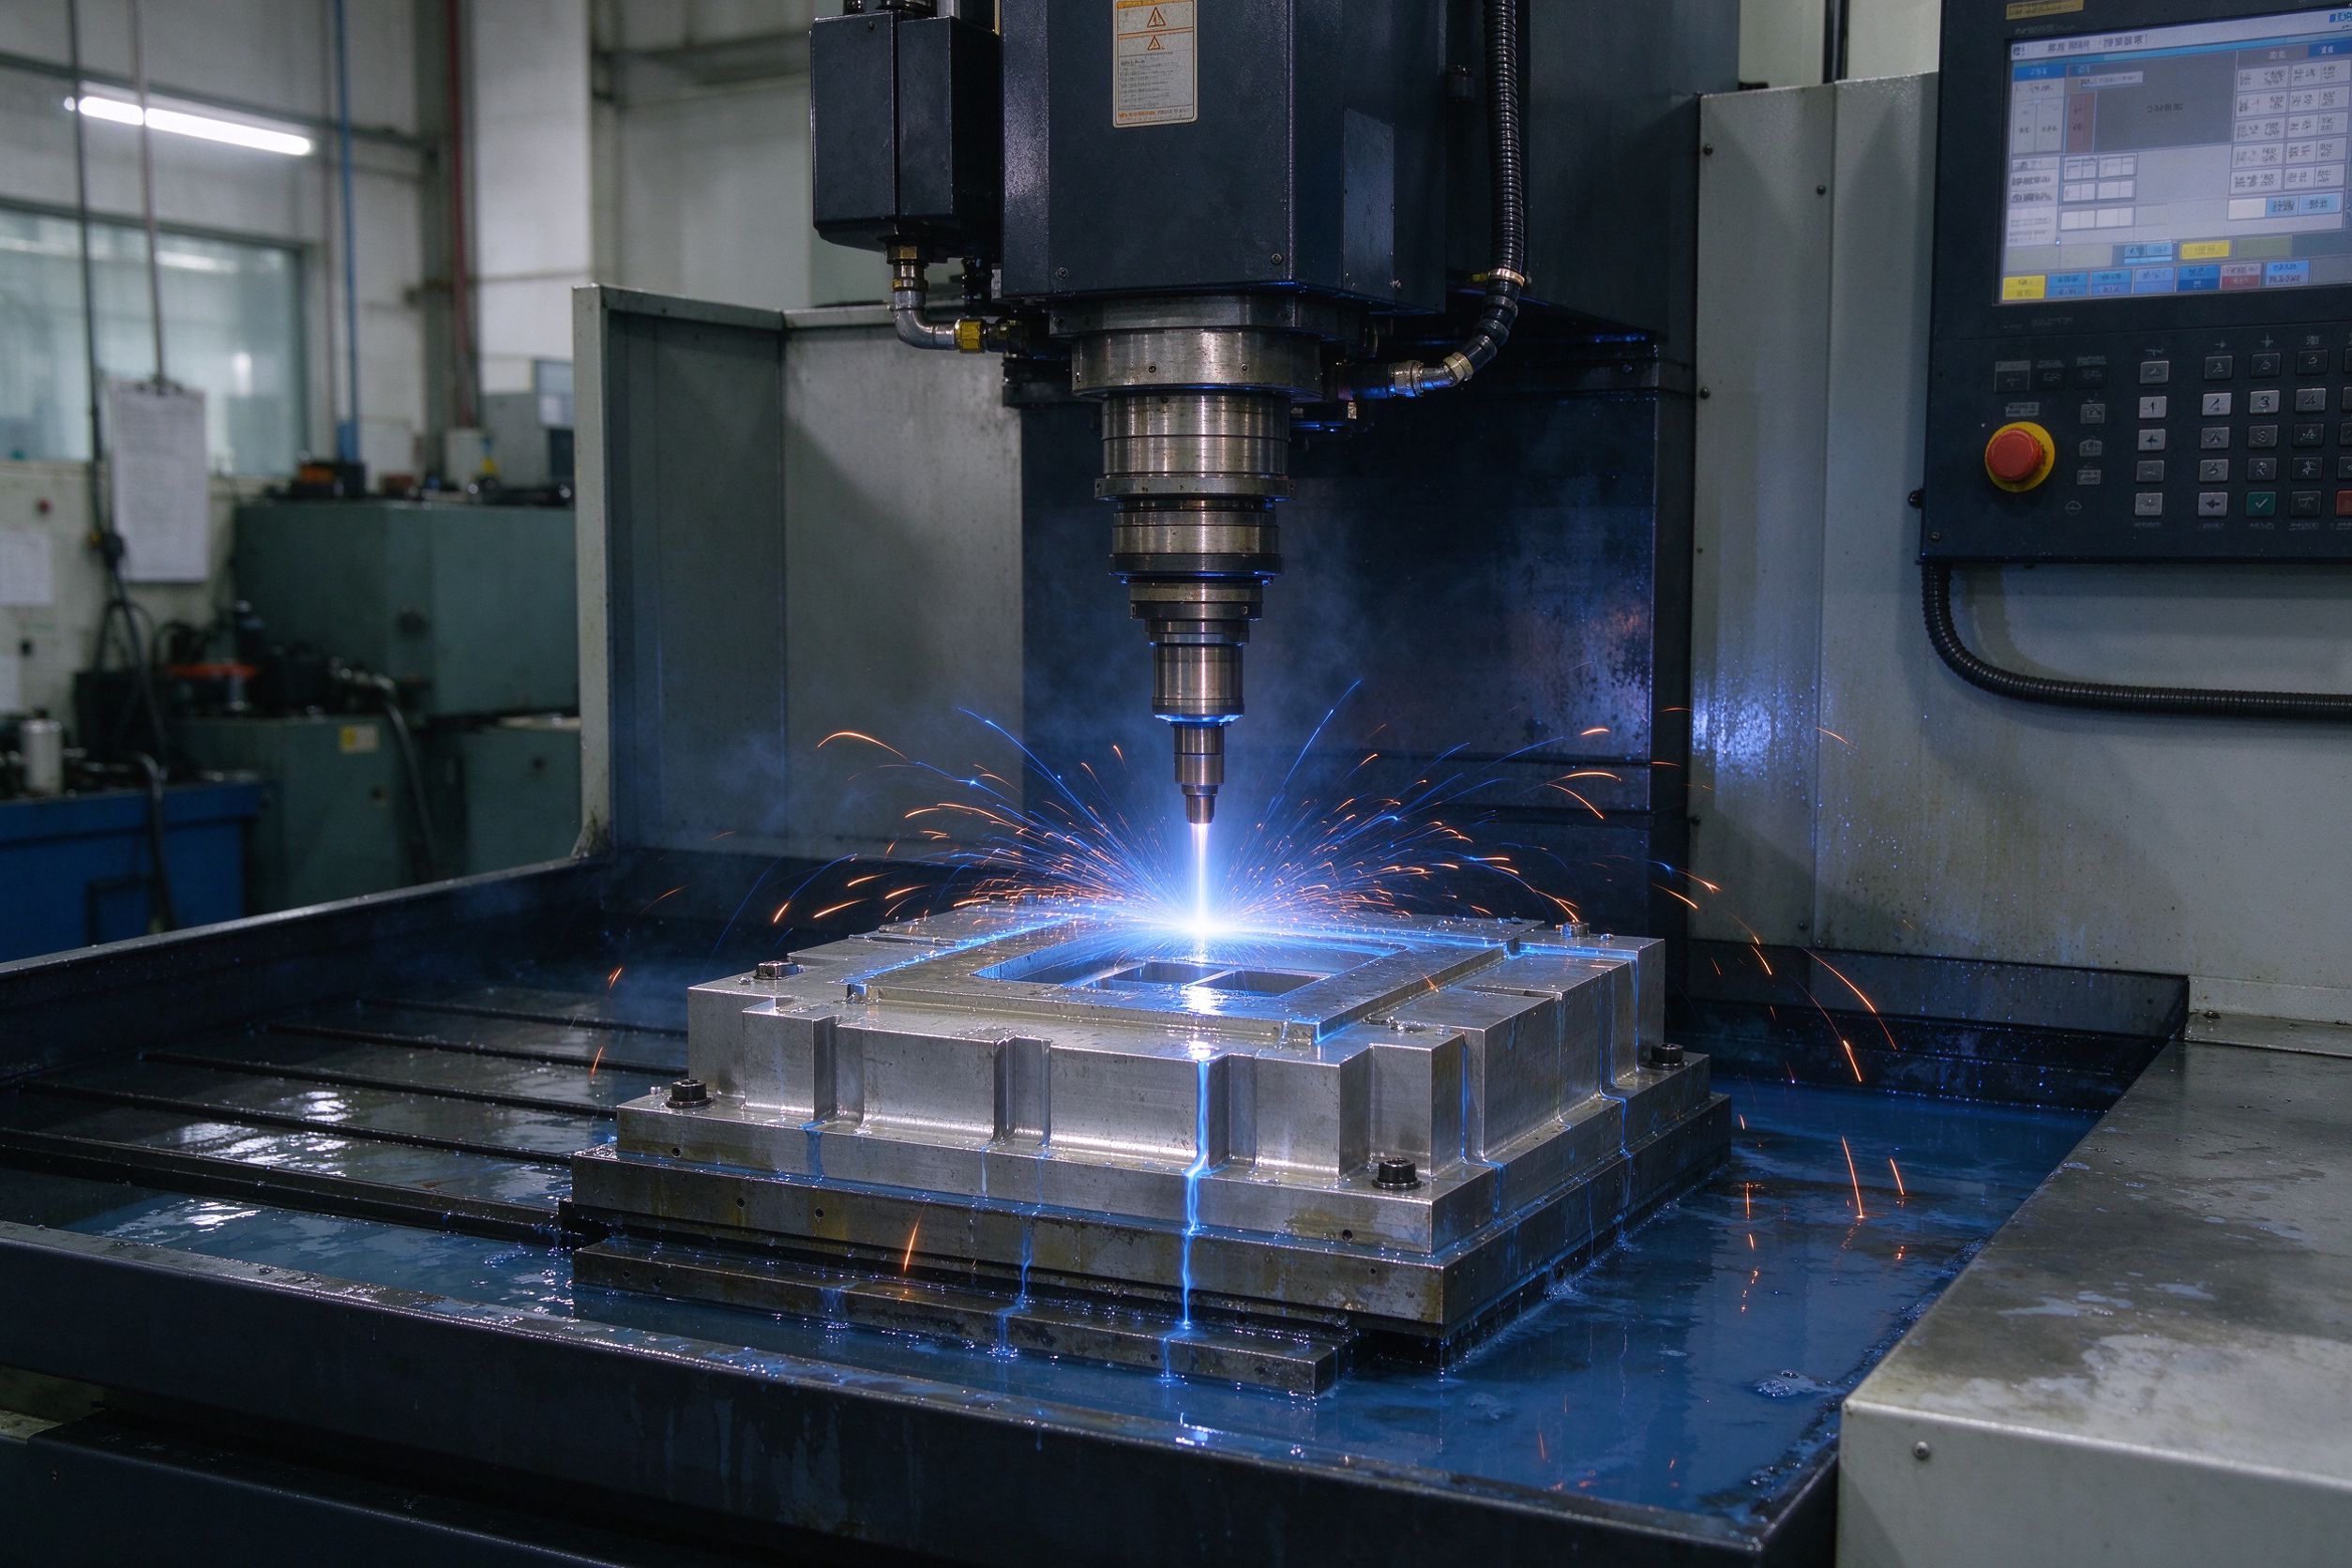
EDM的原理很简单:在绝缘工作液(煤油或专用电火花液)中,工具电极与工件之间施加脉冲电压,当两极间隙足够小时,介质被击穿产生火花放电。每次放电释放大量热量(局部温度可达8000-12000℃),将工件金属局部熔化甚至气化,被工作液冲走。无数次微小放电累积,就把电极形状复制到工件上。
EDM的核心特点:
- 非接触加工:电极与工件不直接接触,没有切削力,适合薄板和弱刚性零件。
- 不受材料硬度限制:淬火钢、硬质合金、石墨都能加工,这是EDM突出的优势。
- 可以加工复杂形状:电极做什么形状,工件就出什么形状,适合深筋、窄槽、花纹等CNC难做的特征。
电流越大,单次放电蚀除量越大,加工速度快,但表面粗糙度差。粗加工用大电流(10-50A),精加工用小电流(1-5A)。
脉宽越长,单次放电能量越大,加工效率高但表面粗糙。精加工用短脉宽(10-50μs),表面更细。
脉间太短,放电产物来不及排出,容易拉弧(电弧放电烧伤工件)。粗加工脉间10-50μs,精加工50-200μs。
正常放电间隙约0.01-0.05mm。间隙太大加工效率低,太小容易短路。机床自动伺服控制电极位置维持合理间隙。
EDM加工中电极是"模具的模具",电极设计直接影响加工精度:
电极材料:紫铜电极加工稳定、损耗小,适合普通型腔;石墨电极加工速度快、重量轻、易成型,适合大型和深腔。精密镜面加工多用铜钨合金电极。
电极缩放:由于放电间隙存在,电极尺寸要比目标型腔小一个放电间隙。粗公(粗加工电极)单边缩0.15-0.25mm,精公(精加工电极)单边缩0.03-0.08mm。通常一个型腔做粗公和精公两个电极,粗公打大部分余量,精公修出最终形状和表面。
电极损耗:加工中电极也会损耗,尤其是尖角处。精密加工要用低损耗回路,或设计多个电极分批加工。
1. 表面有波纹/条纹。粗加工到精加工转换不充分。对策:增加中加工工序,逐级减小电流和脉宽。
2. 工件表面拉伤/积碳。排屑不良或规准不对。对策:提升加工液冲油压力,增加抬刀次数,减小电流。
3. 电极损耗快。脉冲参数不对或面积太小。对策:改用低损耗回路,粗加工用大脉宽,精加工用铜钨电极。
4. 加工速度慢。电极面积太小或冲油不良。对策:改善冲油方式,多孔冲油或侧面冲油,合理分配粗精加工余量。
- 深窄筋位:产品上的加强筋、薄筋(宽度<1mm)CNC铣刀刚性不足,必须EDM。
- 复杂花纹/咬花:蚀纹、皮革纹、CD纹等用电火花加工。
- 圆角加工:CNC刀具最小R受限,内尖角R0.1以下必须EDM。
- 淬火后修正:模具淬火变形后,用EDM修正关键尺寸。
河南省永丰模具有限公司配备多台精密火花机和石墨电极加工中心,能够完成从粗打到镜面打花的全流程EDM加工。永丰模具在汽车内饰件和透明件模具的镜面火花加工方面积累了丰富经验,能够稳定加工出低粗糙度的精密型腔。
放电加工是模具制造中CNC无法替代的工艺。掌握放电参数选择、电极缩放设计和排屑优化,才能高效稳定地加工出精密型腔。随着石墨电极和镜面火花机的普及,EDM正朝着高效率、高精度、低粗糙度的方向发展,继续在模具制造中发挥不可替代的作用。